- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produkter

Avstivningsribbe
Produsenter i bransjer som industrielle hyller, medisinsk utstyr og transportkomponenter trenger ofte å gjøre metallplater sterkere uten å legge for mye vekt. Denne balansen er kritisk: overdreven vekt kompromitterer funksjonaliteten, mens utilstrekkelig styrke fører til deformasjon eller svikt under belastning. Difon Machinery Co., Ltd. er en pålitelig leverandør av CNC-bøyetjenester som fokuserer på å lage tilpassede stivningsribber.
Send forespørsel
produktbeskrivelse
CNC-bøying for tilpassede stivningsribbeplater hos Difon Machinery
Produsenter i bransjer som industrielle hyller, medisinsk utstyr og transportkomponenter trenger ofte å gjøre metallplater sterkere uten å legge for mye vekt. Denne balansen er kritisk: overdreven vekt kompromitterer funksjonaliteten, mens utilstrekkelig styrke fører til deformasjon eller svikt under belastning. Difon Machinery Co., Ltd. er en pålitelig leverandør av CNC-bøyetjenester som fokuserer på å lage tilpassede stivningsribber. Vi spesialiserer oss på spesialkonstruerte metalldeler med integrerte avstivningsribber: kraftige hyllepaneler, baser for medisinsk utstyr, støtterammer for lastebilkarosserier og mer. Hver ribbe er designet og formet med presisjons CNC-bøyning for å matche det du trenger – hvor mye vekt den har, delens størrelse, materialet. Enten din applikasjon krever grunne V-formede ribber for lette elektronikkbokser, eller dype U-formede for industrielle plater som bærer tung belastning. Ved å velge Difon eliminerer du den tradisjonelle avveiningen mellom styrke og vekt. Du får også en partner som gjør dine funksjonelle behov til ekte, sterke deler – og dermed forbedrer holdbarheten og levetiden til produktene dine betydelig.
Avstivningsribber kan se ut som enkle hevede linjer på metallplater, men deres design og hvor du plasserer dem påvirker direkte hvor godt delen motstår bøying, vridning eller vridning. Generiske, hyllevare ribbemønstre er ofte ineffektive når det gjelder å takle spesifikke strukturelle utfordringer. Ta et standard hyllepanel: ingen ribber, og det kan synke når du legger 50 kg på det. Feilaktig utformede eller plasserte ribber kan skape spenningskonsentrasjonspunkter, noe som fører til sprekker ved ribbebasen. Derimot er våre tilpassede avstivningsribber konstruert for å fordele belastningen jevnt, slik at det samme panelet kan holde 150 kg eller mer uten å bøye seg. Grunnleggende metallbutikker tilbyr kun forhåndsinnstilte ribbemønstre – og begrenser dermed designalternativene dine. Men vi behandler hvert ribbeprosjekt som å løse et problem. Først jobber vi med teamet ditt for å forstå kreftene delen vil møte. Denne samarbeidstilnærmingen sikrer at ribbene gir målrettet strukturell forsterkning akkurat der det er nødvendig.
Vår tilpassede avstivningsribbetjeneste starter med en fire-trinns arbeidsflyt: design, deretter fabrikasjon. Den integrerer solide konstruksjonstekniske prinsipper med høypresisjon CNC-bøyning, og prosessen begynner med en designkonsultasjon sentrert om bærende krav. Vi går utover innledende spesifikasjoner for å analysere og bestemme den optimale ribbekonfigurasjonen for dine spesifikke lastekapasitetsbehov. Hvis du for eksempel trenger et 1,2 m langt stålpanel for lagerhyller som holder 100 kg per meter, beregner ingeniørene våre hvordan de skal stoppe det fra å bøye seg. Vi kan foreslå tre U-formede ribber med en avstand på 300 mm fra hverandre langs panelet. En enkelt sentral ribbe kan skape et spenningskonsentrasjonspunkt, og kompromittere panelets integritet. Vi bruker 2D CAD-programvare for å tegne ribbene på delens design, og deretter lage et "bøyningssekvenskart." Dette viser hvordan CNC-maskinen vil danne hver ribbe - superviktig for å unngå overlapping av metall eller å bøye det feil. For vanskelige deler, som buede baser for medisinsk utstyr, lager vi til og med 3D-modeller. Dette lar oss validere integrasjonen av ribbene med den generelle geometrien, identifisere og løse potensielle designproblemer før produksjon. Dette designtrinnet handler ikke bare om å lage en ribbe - det handler om å lage en ribbe som fungerer med det delen skal gjøre.
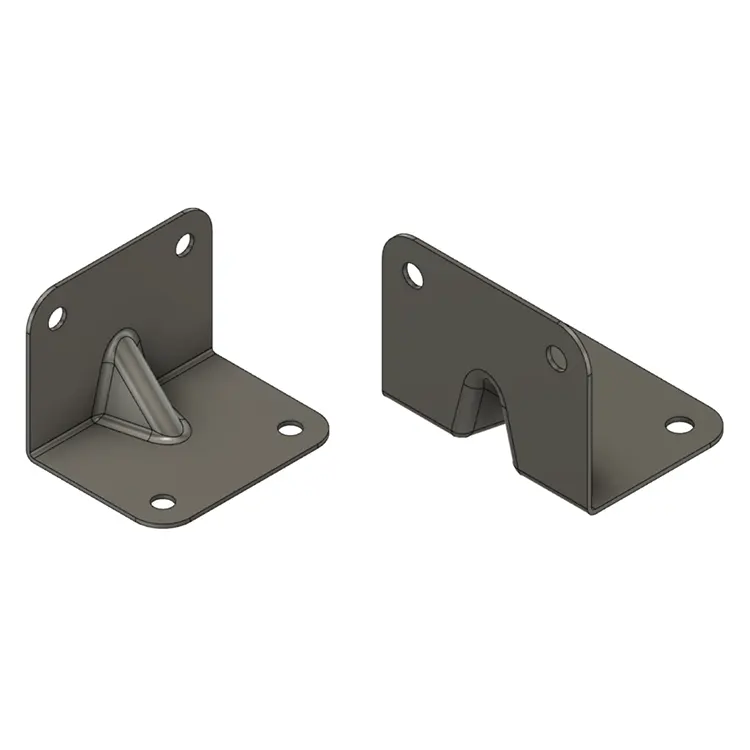
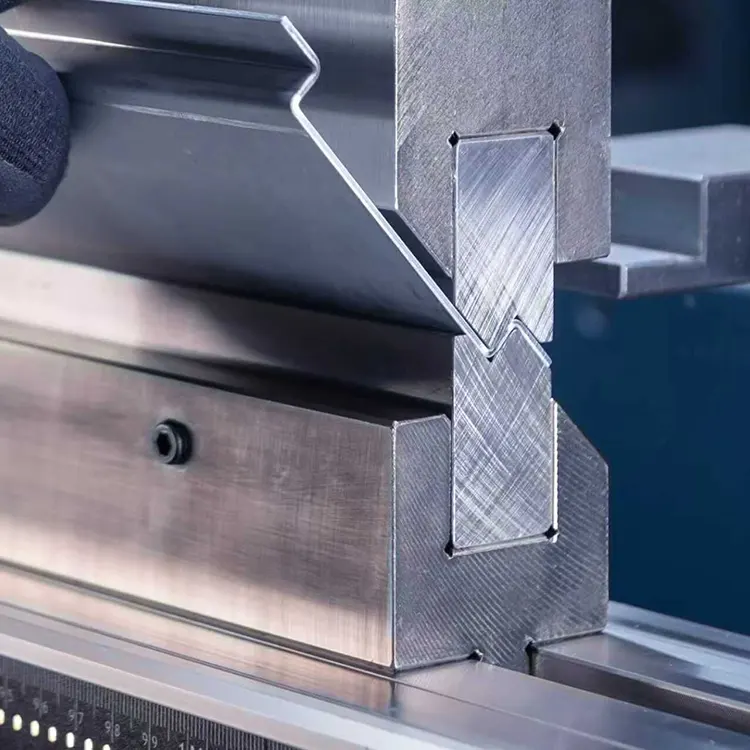
Når designet er ferdig, går vi til CNC-bøying for ribbene - og dette krever mye mer presisjon enn standardbøying. Selv små forskjeller i ribbedybde eller vinkel kan gjøre delen svakere. Hos Difon har vi et knippe CNC-bøyemaskiner med spesialdyser for V-, U-, L- og Z-formede ribber. De har også dynamisk trykkkontroll, slik at vi kan justere innstillinger for materiale og ribbedesign. La oss si at vi lager en V-formet ribbe i 2 mm tykt kaldvalset stål. CNC-maskinen retter opp arket med et bakmål som er nøyaktig til ±0,05 mm. Deretter senker den en V-formet dyse sakte – 5 mm per sekund – og skyver med 120 bar trykk. Akkurat nok til å lage en 90° vinkel, ingen tynning av metallet i svingen. For en U-formet ribbe i 1,5 mm tykk aluminium, utfører maskinen to trinn: bøyer først hver side til 45°, deretter lukkes til 180° for å lage U-form. En 3-sekunders oppholdstid brukes til å kompensere for aluminiums tilbakefjæringskarakteristikk, og sikrer dimensjonsnøyaktighet. For lange ribber bruker vi "segmentert bøying" - maskinen lager ribben i 200 mm seksjoner. Dette holder dybde og vinkel konsekvent hele veien. Manuell bøying resulterer ofte i inkonsekvente ribbeprofiler og tynne flekker i endene, noe som kompromitterer strukturell effektivitet.
|
Materialtype |
Tykkelsesområde (mm) |
Vanlige ribbetyper |
Ribbedybdeområde (mm) |
Viktige bruksområder og hvor mye vekt de holder |
|
Kaldvalset stål |
1,0–3,0 |
U, V |
3–12 |
Industrielle hyllepaneler |
|
304 rustfritt stål |
0,8–2,5 |
L, V |
2–8 |
Baser for medisinsk utstyr |
|
5052 aluminium |
0,5–2,0 |
V, Z |
2–6 |
Lette elektronikkbokser |
|
Galvanisert stål |
1,2–2,8 |
U, L |
4–10 |
Lastebilkarosseristøtterammer |
Etter å ha laget ribba fokuserer vi på etterbehandling og sjekke om delen er sterk nok. Disse trinnene sørger for at de ribbede delene fungerer bra og ser bra ut. Først bruker vi en laserprofilskanner for å sjekke ribbens form – dybde, bredde, vinkel. Vi sammenligner det med designfilen. For eksempel, hvis en U-formet ribbe skal være 8 mm dyp, sørger vi for at den er innenfor ±0,1 mm fra den dybden hele veien. Dette er nøkkelen for å spre vekten jevnt. Deretter jevner vi flekkene der ribben møter arket med et avgradingsverktøy som har en avrundet spiss. Ingen skarpe kanter – de kan kutte noen under monteringen eller fange andre deler. For deler som trenger å se pene ut (som paneler for medisinsk utstyr folk ser), pusser vi lett slik at ribbene har samme finish som resten av arket.
Utover å sjekke størrelser, tester vi delens styrke på prøver fra hver batch. Dette nivået av ytelsestesting er en nøkkeldifferensierende faktor for tjenesten vår. For deler som holder vekt, gjør vi en "trepunkts bøyetest": vi legger delen på to støtter og legger sakte til vekten til midten. Vi måler hvor mye den bøyer seg. Hvis du trenger at den ikke bøyer seg mer enn 2 mm under 100 kg, tester vi den med 120 kg – bare for sikkerhets skyld. For deler som vibrerer gjør vi en 24-timers vibrasjonstest. Vi monterer delen til et shakerbord og slår den med de samme frekvensene som den ville møte i din fabrikk. Vi sørger for at ribbene stopper delen fra å vibrere for mye – for mye vibrasjon kan løsne bolter eller ødelegge interne deler. Disse testene validerer ikke bare kvaliteten, men gir også dokumentert bevis på at delene vil fungere som det kreves i søknaden din.
Det som virkelig skiller vår tilpassede stivningsribbetjeneste er vår omfattende støtte gjennom hele produksjonssyklusen din – ikke bare å lage deler. Under designvalideringsfasen tilbyr vi rimelige prøvekjøringer: 5–10 ribbede deler slik at du kan sjekke passformen, hvordan de fungerer og hvor mye vekt de holder. Hvis en prøve ikke oppfyller ytelsesforventningene – for eksempel utviser overdreven avbøyning – vil våre ingeniører foredle ribbedesignet uten ekstra kostnad. Dette kan innebære justering av ribbedybde, mengde eller profil – uansett hvilken optimalisering som er nødvendig for å oppnå målytelsen. For store produksjonsserier tilbyr vi fleksibel levering. Trenger du deler akkurat i tide til samlebåndet ditt? Det kan vi gjøre. Vi oppbevarer også ribbedesignene dine trygt. Så hvis du trenger å bestille på nytt om 6 måneder eller et år, trekker vi opp spesifikasjonene raskt – ingen forsinkelser.
Vi innser at mange kunder kanskje ikke har intern kompetanse innen konstruksjonsteknikk. Derfor tilbyr vi gratis designhjelp for tilpassede stivningsribber. Våre ingeniører kan se på eksisterende deldesign, finne svake punkter og foreslå ribber som gjør den sterkere uten å koste mer. Forrige måned kom en klient som lager medisinske vogner til oss. Basen deres var for spinkel. Vi foreslo to grunne V-formede ribber langs lengden – ikke behov for tykkere metall, noe som sparte dem for penger. Nå er den sterk nok for utstyret deres. Denne samarbeidstilnærmingen fremmer et partnerskap som tar sikte på å forbedre produktets generelle kvalitet og ytelse.
Hos Difon Machinery Co., Ltd. tror vi tilpassede avstivningsribber er mer enn bare linjer på metallplater – det er de som gjør deler pålitelige og holdbare. Ved å integrere analytisk design, presisjonsproduksjon, streng testing og dedikert støtte, leverer vi ribbede deler som er skreddersydd for dine behov, bygget for å vare og levert i tide. Hver ribbede del vi lager er skreddersydd til dine behov, bygget for å vare og levert i tide. Enten du forsterker hyller, stabiliserer medisinsk utstyr eller styrker lastebildeler, er vi klare til å gjøre dine styrkebehov om til deler som fungerer. Er du klar til å diskutere kravene til avstivning av ribben? Trenger du en prøve? Kom og se butikken vår. Se selv hvordan vi forvandler metallplater til robuste, pålitelige komponenter som sikrer en jevn og uavbrutt drift av virksomheten din.
Hot Tags: Avstivningsribbe
Relatert kategori
Send forespørsel
Gi gjerne din forespørsel i skjemaet nedenfor. Vi svarer deg innen 24 timer.