- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produkter
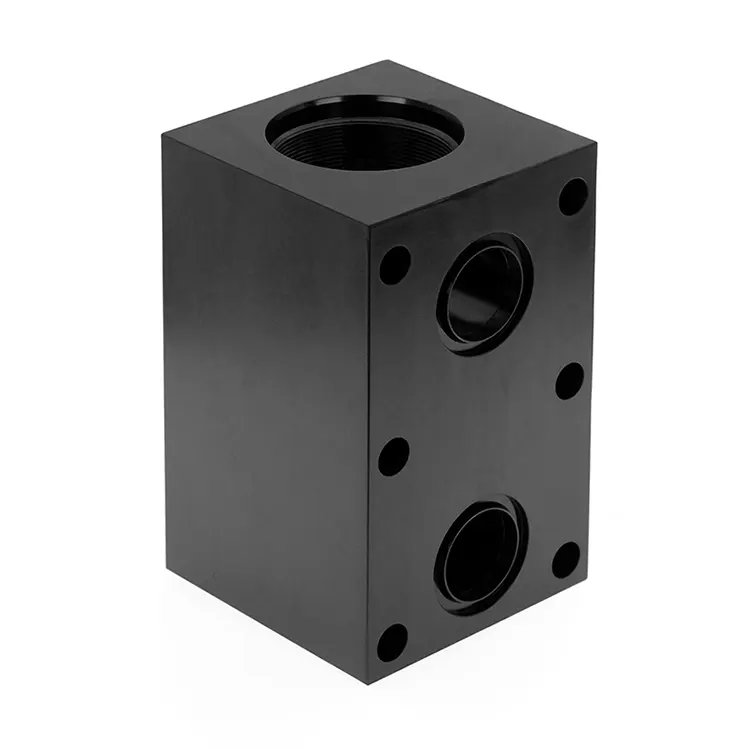
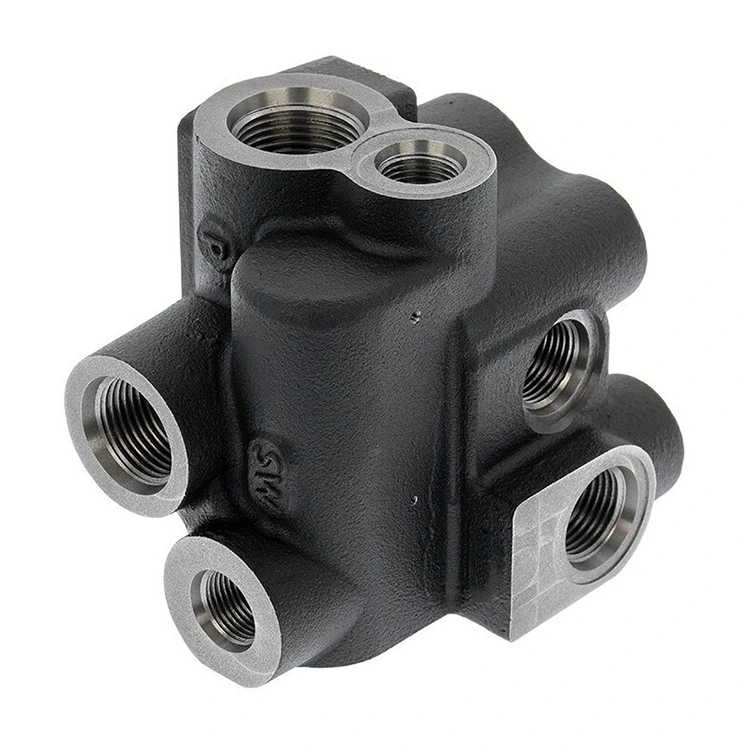
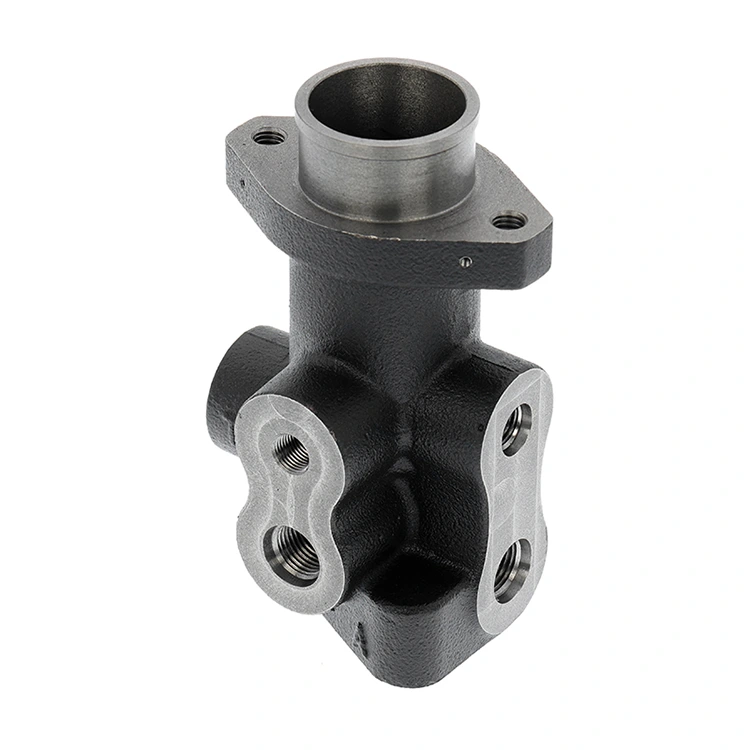
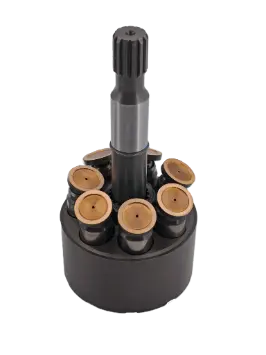


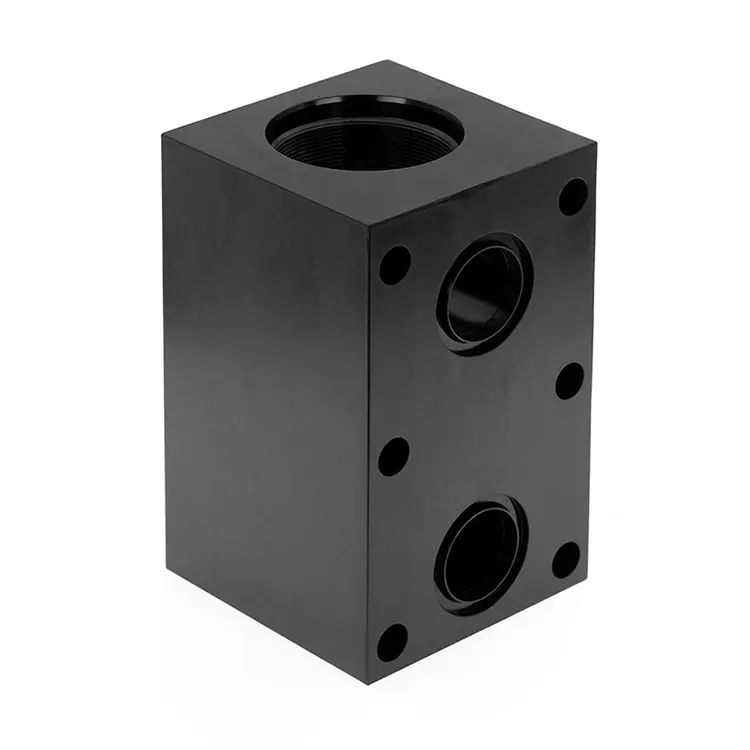
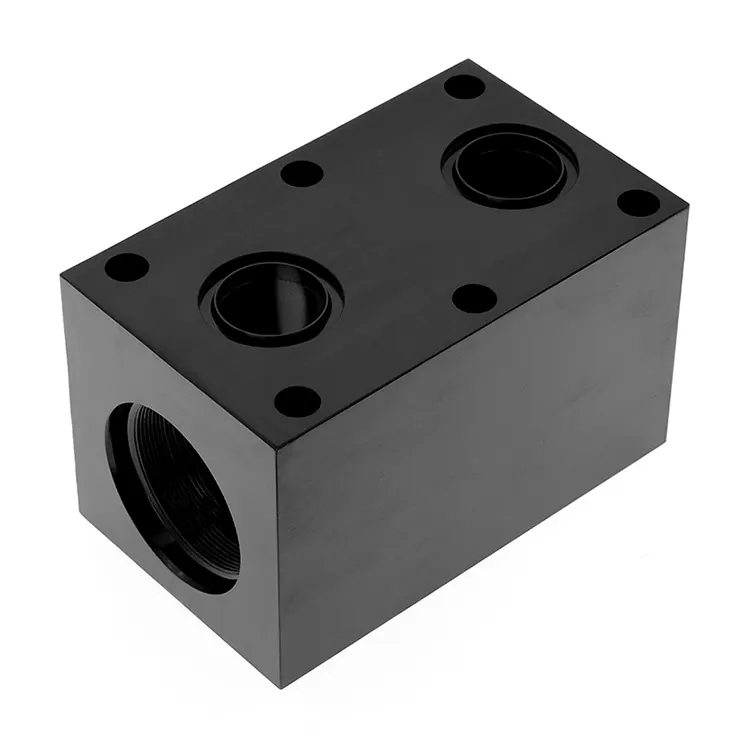
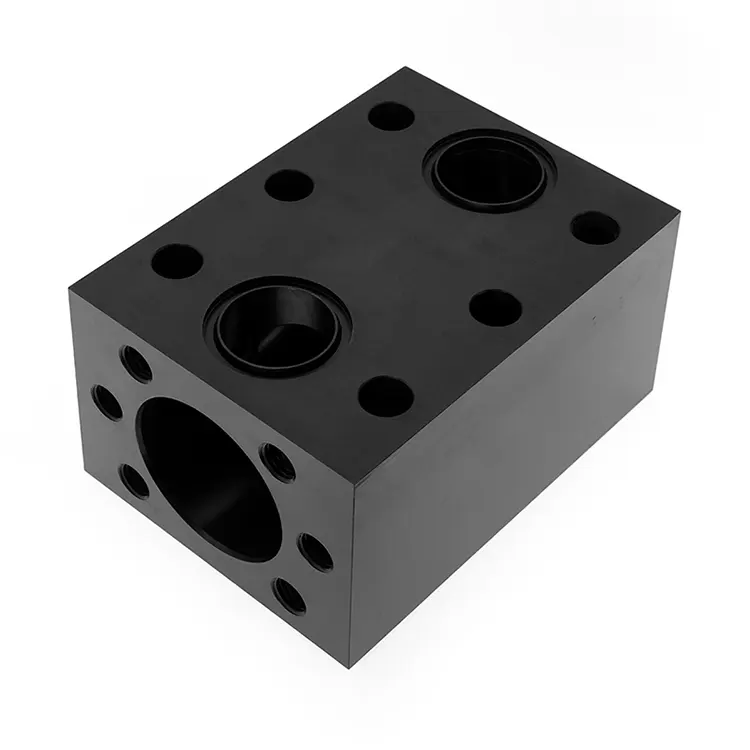
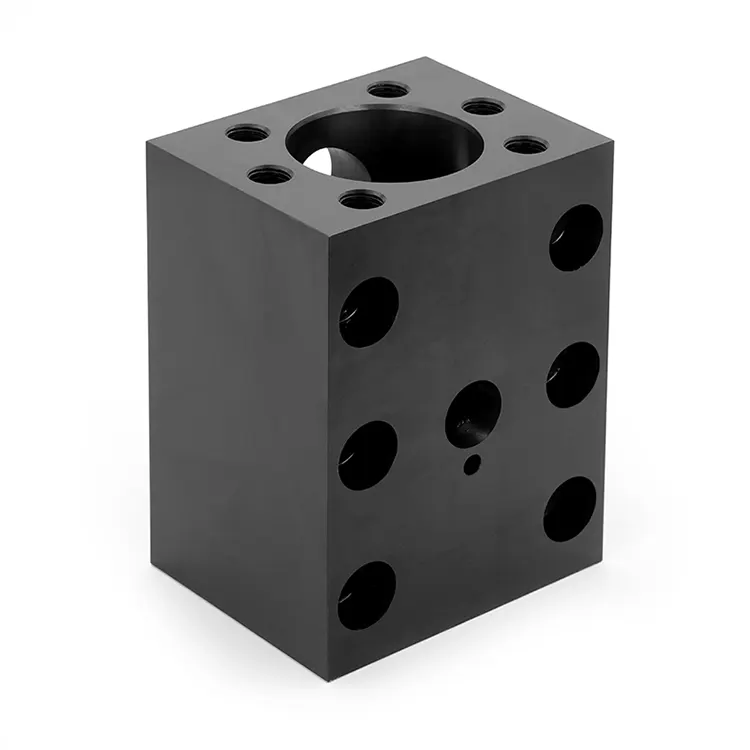
Hydraulisk ventilblokk
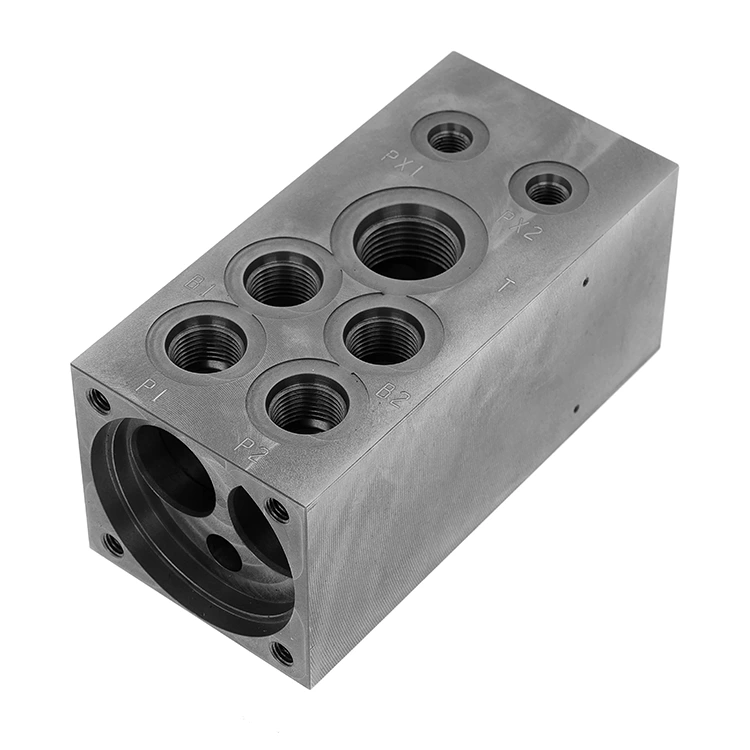
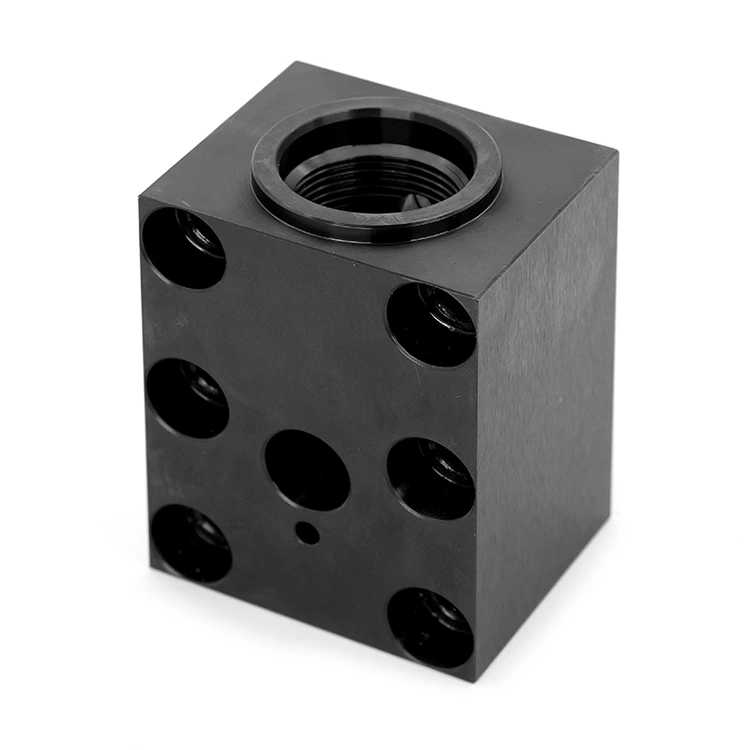
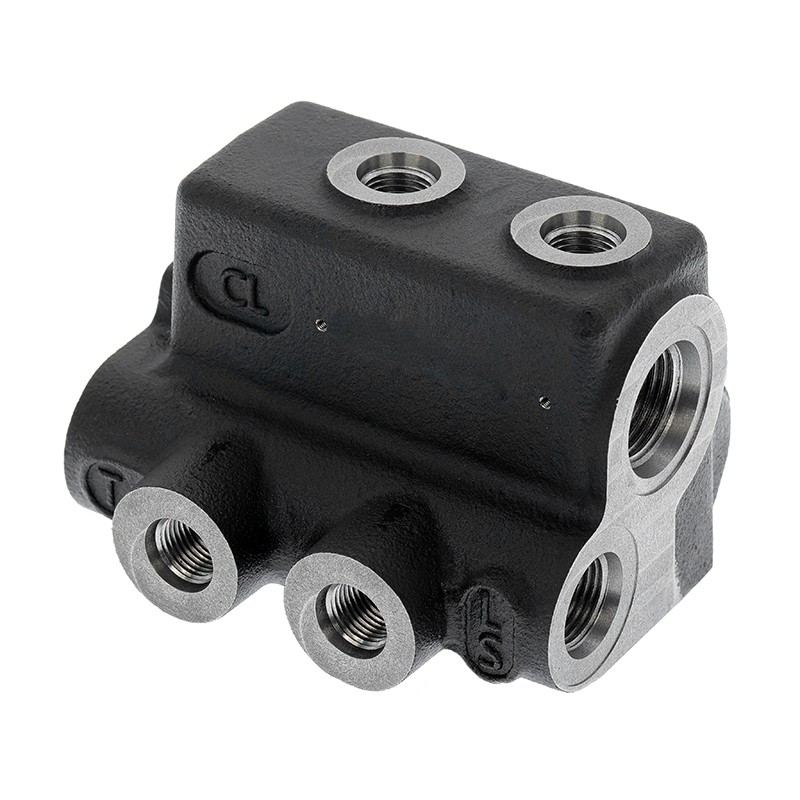
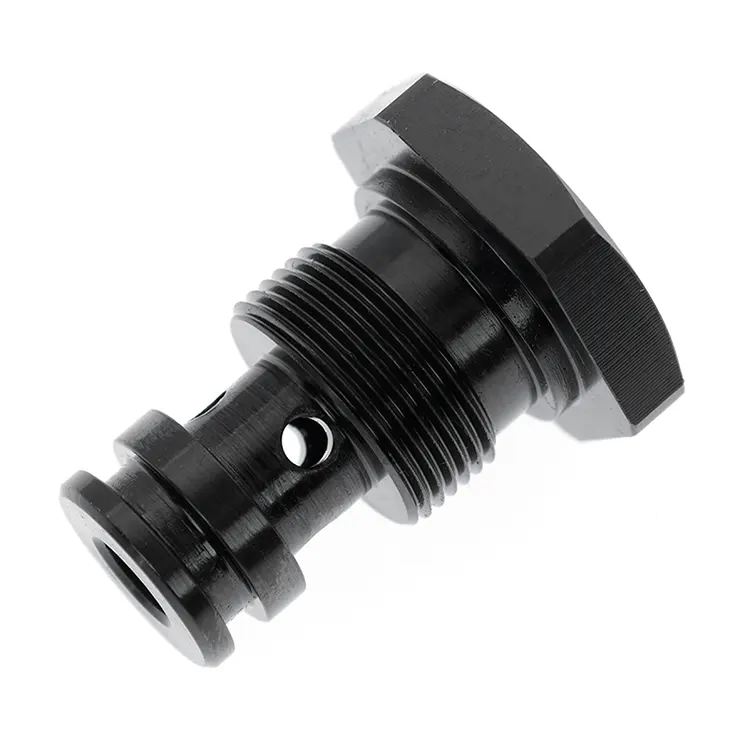
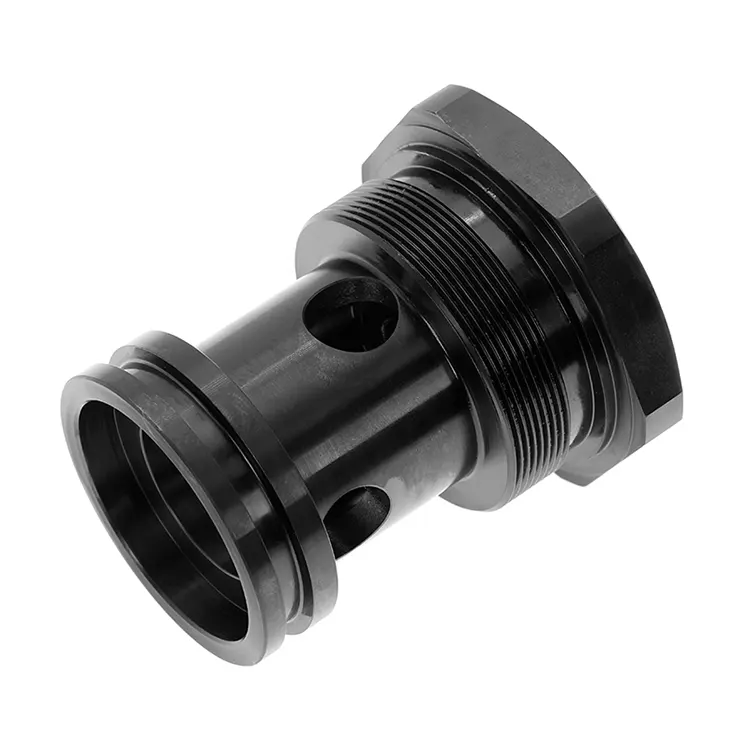
Produsenter som lager landbruksmaskiner, gruveutstyr og industrielle hydrauliske systemer trenger ofte pålitelige hydrauliske ventilblokker. Disse blokkene holder flere ventilporter, kontrollerer væskestrømmen og holder systemtrykket stabilt. Difon Machinery Co., Ltd. er en profesjonell fabrikk som lager tilpassede hydrauliske ventilblokker.
Send forespørsel
produktbeskrivelse
Presisjonsbearbeiding for hydrauliske ventilblokker hos Difon Machinery
Produsenter som lager landbruksmaskiner, gruveutstyr og industrielle hydrauliske systemer trenger ofte pålitelige hydrauliske ventilblokker. Disse blokkene holder flere ventilporter, kontrollerer væskestrømmen og holder systemtrykket stabilt. Difon Machinery Co., Ltd. er en profesjonell fabrikk som lager tilpassede hydrauliske ventilblokker. Vår hovedferdighet er presisjonsmaskinering av disse ventilblokkene – vi kan få dimensjonstoleranser så tette som 0,002 mm. Denne presisjonen er nøkkelen til å stoppe væskelekkasjer, sørge for at ventilene står rett på linje og forhindre trykkfall i hydrauliske systemer med høy ytelse. Vi bearbeider ikke bare deler heller – vi hjelper til med alt fra å lage råmaterialeemner til å legge til overflatebehandlinger (som anodisering, sinkbelegg eller passivering). Dette forenkler forsyningskjeden din, slik at du ikke trenger å jobbe med flere leverandører. Hvis du velger Difon som din egendefinerte hydrauliske ventilblokkfabrikk, får du en partner som gjør systemets unike behov til holdbare, presise blokker. Trenger du 10 prototyper for testing? Eller 1000+ for massemontering? Vi kan håndtere begge deler – enten systemet ditt er for høytrykks gruveutstyr eller små landbruksmaskiner. I fjor fortalte en gruvekunde oss at de gamle ventilblokkene deres lekket så mye at de måtte stoppe driften to ganger i måneden – presisjonsblokkene våre kuttet nedetiden til null.
Difon Hydrauliske ventilblokker er "senteret" i hydrauliske systemer. Selv små feil i ventilblokkspesifikasjoner kan koste deg mye. Et tetningsspor som bare er 0,003 mm for stort kan få hydraulikkvæske til å lekke. Det betyr hyppig vedlikehold, og for utendørsutstyr som gårdstraktorer kan det skade miljøet. En oljepassasje boret 0,005 mm utenfor midten kan røre opp væske. Dette gjør systemet mindre effektivt og bruker mer drivstoff i gruvelastebiler. Mange generiske leverandører kan ikke nå disse stramme toleransene. De bruker gamle maskineringsverktøy som ikke kan håndtere de komplekse multiport-designene til moderne ventilblokker, eller de hopper over viktige kontroller etter maskinering. Hos Difon behandler vi hver ventilblokk som om den er avgjørende for arbeidet ditt. Først jobber vi med ingeniørteamet ditt for å lære systemets spesifikasjoner: maks trykk (opptil 40 MPa for tung bruk), hvor tykk væsken er og hvordan den kobles til pumper, sylindre og kontrollventiler. Deretter tilpasser vi maskineringsprosessen vår for å møte disse behovene. For eksempel, hvis ventilblokken din er for en liten landbrukssprøyte (hvor plassen er trang), vil vi gjøre blokken mindre for å passe, men beholde de nødvendige oljepassasjene og ventilportene – ingen tap i ytelse.
Vårt gode rykte som en pålitelig tilpasset Difon hydrauliske ventilblokkfabrikk kommer fra to ting: vi bruker avanserte presisjonsmaskiner, og vi vet hvordan vi skal håndtere forskjellige materialer. Vi velger råmaterialer basert på systemets miljø og ytelsesbehov – hvert materiale balanserer styrke, korrosjonsbestandighet og hvor enkelt det er å bearbeide. Tabellen nedenfor viser våre viktigste materialvalg og hvordan vi justerer bearbeidingen for å få dem til å fungere best mulig:
|
Materialtype |
Gode ting for hydrauliske systemer |
Hvordan vi gjør maskinering bedre |
Bransjer vi bruker dem til |
|
45# Karbonstål |
Sterk (kan håndtere ≥800MPa trykk), rimelig for vanlig bruk |
Bruk TiAlN-belagt karbidverktøy for å unngå verktøyslitasje; varmebehandle etter maskinering for å redusere stress |
Industrielle hydrauliske presser, små anleggsmaskiner |
|
316 rustfritt stål |
Motstår rust godt (flott for våte, fuktige steder) |
Kutt sakte (60–100 m/min) for å hindre at metallet blir for hardt; bruk kjølevæske med anti-rust additiver |
Marine hydrauliske systemer, matforedlingsmaskiner |
|
20CrNiMo legert stål |
Håndterer gjentatte trykksykluser godt (slites ikke raskt ut) |
Varmebehandle før maskinering (til HRC 30–35) for å gjøre det vanskeligere; bruk høypresisjonsrømmer for oljepassasjer |
Gruvelastebiler, tunge landbruksmaskiner |
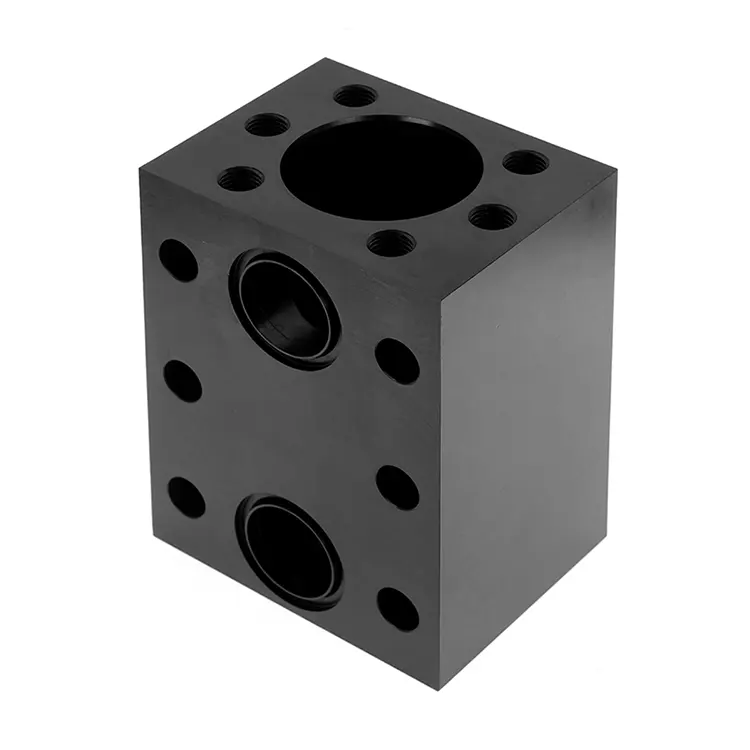
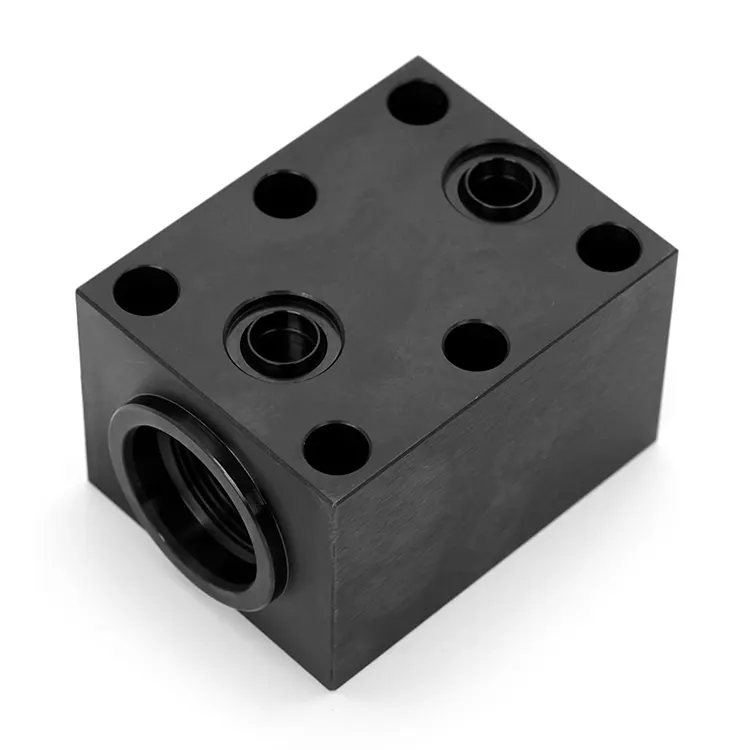
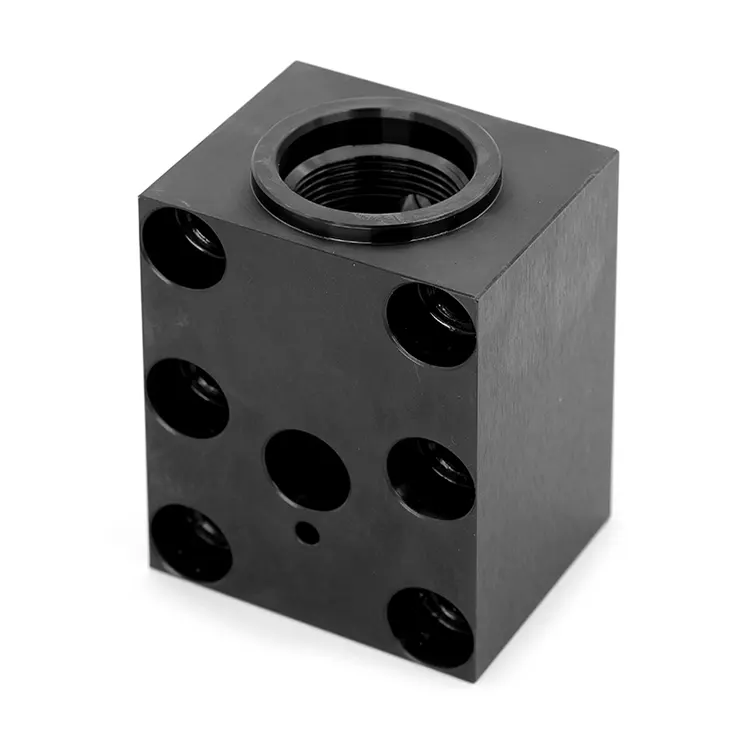
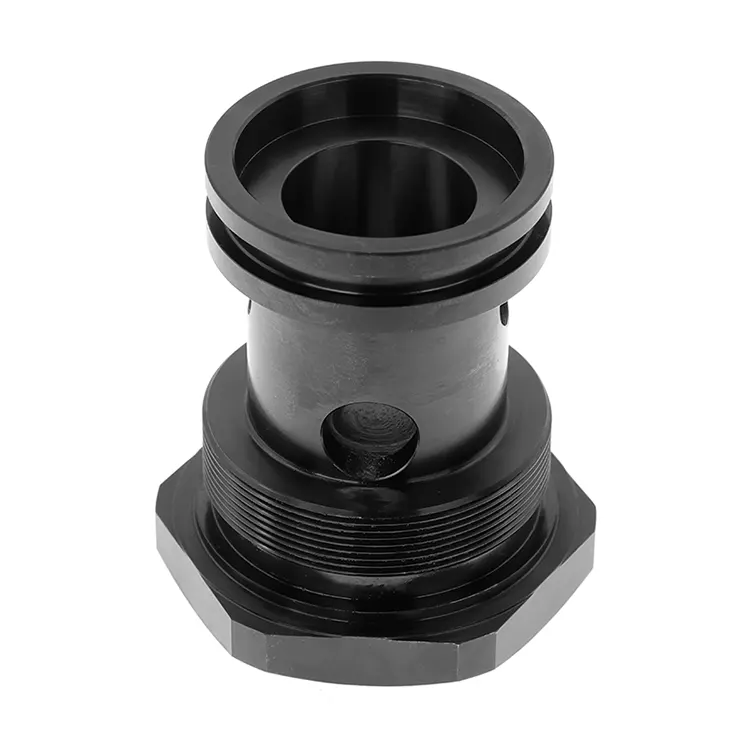
Vi bruker fem-akse CNC-maskineringssentre for å lage disse Difon hydrauliske ventilblokkene – mange andre spesialtilpassede ventilblokkfabrikker bruker fortsatt tre-akse maskiner. Fem-akse maskiner lar oss nå alle sider av ventilblokken på én gang – ingen grunn til å klemme den igjen og igjen, noe som vanligvis forårsaker innrettingsfeil. For eksempel, ved maskinering av en ventilblokk med 8 ventilporter, 6 interne oljepassasjer (4 mm til 18 mm brede) og 12 monteringshull, spinner den femaksede maskinen blokken på to akser (A og C) mens den beveger skjæreverktøyet langs X-, Y-, Z-aksene. Dette sikrer at hver port er boret, kjedet og tappet nøyaktig som designet. Den holder også hver oljepassasje jevn (Ra ≤ 0,8μm) for å redusere væskefriksjonen. Vi bruker også sanntidsverktøysmonitorer: sensorer på maskinen sporer hvor slitt verktøy er og hvor mye kraft de bruker. Hvis et verktøy blir for slitt, justerer maskinen innstillingene eller varsler operatørene. Dette stopper "verktøydrift" - en vanlig årsak til at toleranser går galt - og sørger for at hver ventilblokk i en batch er konsistent.
[Sett inn bilde: Difons femaksede CNC maskineringssenter som behandler en 20CrNiMo hydraulisk ventilblokk, som viser maskinens spindel som har tilgang til en dyp intern oljepassasje – med en digital avlesning som viser toleransen på 0,002 mm opprettholdes]
Mens presisjonsmaskinering er vår hovedtjeneste, hjelper vi også med alt fra å lage emner til overflatebehandlinger. Denne ekstra støtten forenkler arbeidet ditt. Vi lager våre egne råvareemner internt, ved hjelp av metoder som passer til hvert materiale: for 45# karbonstål bruker vi varmsmiing for å gjøre metallet tettere; for rustfritt stål bruker vi investeringsstøping for å kaste bort mindre materiale (bra for komplekse blokkformer). Etter maskinering legger vi til overflatebehandlinger basert på det du trenger: sinkbelegg (for å stoppe rust på utendørs landbruksutstyr), anodisering (for lette, små ventilblokker i industriell automasjon), eller passivering (for rustfrie stålblokker på mattrygge steder). Denne one-stop-tjenesten betyr at du får en fullstendig ferdig ventilblokk klar til å monteres – du trenger ikke å koordinere mellom emneprodusenter, maskineringsverksteder og etterbehandlingsfirmaer.
På vår tilpassede hydrauliske ventilblokkfabrikk gjør vi mange kontroller for å fange opp selv små feil før du får delene. Først sjekker vi råvarene: hver batch av stål eller rustfritt stål testes for sin kjemiske sammensetning (ved hjelp av et direkteavlest spektrometer) og hvor sterk den er (strekkstyrke, hardhet) for å sikre at den oppfyller industristandarder. Under bearbeiding sjekker vi hver 10. del med et digitalt mikrometer og optisk komparator. Vi verifiserer nøkkelstørrelser som portdiameter og tetningssporbredde. Etter maskinering bruker vi en koordinatmålemaskin (CMM) med en rekkevidde på 1,5m×1m×0,8m for å skanne hele ventilblokken – den fanger opp over 50 000 datapunkter for å sammenligne med 3D-designet ditt. For lekkasjetesting (superviktig for hydrauliske deler), bruker vi en heliummassespektrometer-lekkasjedetektor – den er mer følsom enn vanlige trykktester. Vi trykktester hver blokk ved 1,5 ganger systemets makstrykk og holder det i 60 minutter for å sikre at det ikke lekker væske. Hver blokk som består disse kontrollene får et unikt serienummer – knyttet til produksjonsdatabasen vår, slik at du kan spore hvert trinn.
Hva skiller Difon fra andre tilpassede hydrauliske ventilblokkfabrikker? Vi samarbeider med deg for å fikse designproblemer. Mange kunder kommer til oss med tidlige design som er vanskelige å bearbeide – som en ventilblokk med en oljepassasje som er for dyp til å lage nøyaktig. Ingeniørene våre hjelper deg med å finjustere designet: en gang justerte vi en passasjevinkel slik at vi kunne treffe toleransen uten problemer, og det reddet kunden fra å omarbeide 200 deler. For kunder som lager nye hydrauliske systemer, lager vi raske prototyper: vi kan produsere én ventilblokk på 3–5 virkedager ved å bruke vår små batch-linje. Dette lar deg teste passform, funksjon og ytelse før du lager mye. Vi hjelper også etter levering: vårt tekniske team svarer på spørsmål som hvor stramme monteringsbolter skal trekkes til eller hvilken væskefiltrering som skal brukes for å beskytte indre passasjer. For langsiktige kunder lagrer vi dine designfiler og maskineringsinnstillinger i en sikker database. Når du bestiller på nytt, kan vi starte produksjonen innen 48 timer – og hver batch er like god som den forrige.
Hos Difon Machinery Co., Ltd. tror vi en pålitelig hydraulisk ventilblokk er det som får et hydraulisk system til å fungere godt. Som en tilpasset Difon hydraulisk ventilblokkfabrikk bruker vi presisjonsmaskinering (ned til 0,002 mm toleranse), ende-til-ende-støtte og samarbeidsteknikk for å lage deler som passer dine behov – enten det er for landbruk, gruvedrift eller industri. Vi selger ikke bare ventilblokker; vi bygger partnerskap som hjelper virksomheten din til å fungere jevnere. Vil du snakke om dine behov for hydraulisk ventilblokk? Be om et prototypetilbud? Eller kom og se fabrikken vår? Kontakt teamet vårt. Du kan se våre presisjonsmaskiner fungere og se hvordan vi sjekker hver del – ingen snarveier, bare ventilblokker som ikke lekker, ikke går i stykker og holder utstyret i gang.
Hot Tags: Hydraulisk ventilblokk
Relatert kategori
Send forespørsel
Gi gjerne din forespørsel i skjemaet nedenfor. Vi svarer deg innen 24 timer.