- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produkter
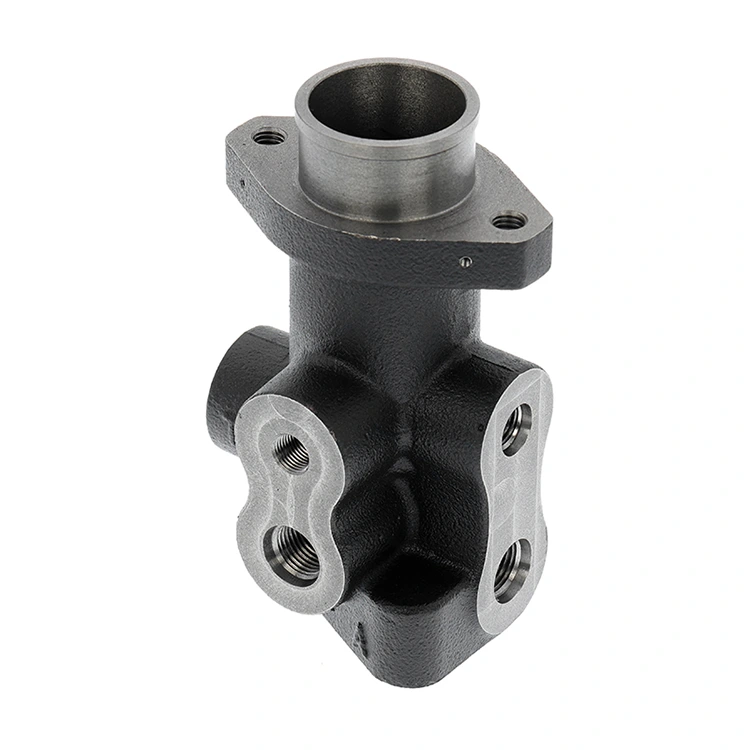


Stempling og strekk og overflatebehandling
Qingdao Difon Machinery Co., Ltd. utfører stempling og strekk og overflatebehandling som sinkbelegg og anodisering for metalldeler. Vi lager holdbare, flerbrukskomponenter for husholdningsapparater, biler og elektronikk. Tjenesten vår blander presis stempling og strekk og overflatebehandlinger, så bedrifter som trenger tilpassede, rustbestandige stemplede deler stoler på oss.
Send forespørsel
produktbeskrivelse
Qingdao Difon Machinery Co., Ltd. utfører stempling og strekk og overflatebehandling som sinkbelegg og anodisering for metalldeler. Vi lager holdbare, flerbrukskomponenter for husholdningsapparater, biler og elektronikk. Tjenesten vår blander presis stempling og strekk og overflatebehandlinger, så bedrifter som trenger tilpassede, rustbestandige stemplede deler stoler på oss.
Som en produsent med mange års erfaring i dette arbeidet, vet vi at stemplede deler med overflatebehandling ikke bare er "formet metall". De har betydning for hvordan sluttproduktet fungerer – som å motstå fuktighet i en vaskemaskins indre badekar, eller stå opp mot veisalt på en bilbrakett. De fleste produsenter utfører stempling og strekk og overflatebehandling separat - som forårsaker kvalitetshull. Men vi håndterer alt fra kuttemateriale til sluttbelegg på ett sted. På denne måten matcher den stemplede delens styrke overflatelagets beskyttelse. Kunder får deler som oppfyller størrelsesstandarder og holder i tøffe miljøer. Det er derfor vi stoler på i så mange bransjer.
Vår stemplings- og strekkprosess passer til ulike bransjer, og den starter med å velge riktig materiale. For deler til husholdningsapparater – som kjøleskapsdørhengsler eller AC-chassis – bruker vi SPCC kaldvalset stål. Dette materialet bøyer seg lett for komplekse former og har en glatt overflate for anodisering. Siste kvartal mislyktes et parti SPCC-stål i bøyetesten vår – vi avviste den med en gang, så vi endte ikke opp med dårlige kjøleskaphengsler.
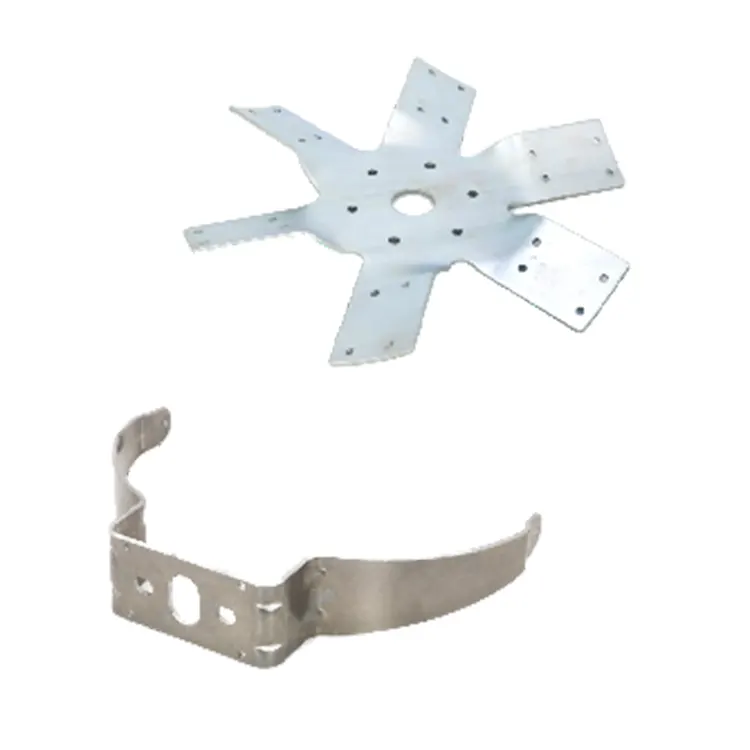
For bileksteriørdeler – støtfangerbraketter eller drivstofftankstøtter – bruker vi HC340LA høyfast stål. Den holder seg sterk etter stempling, så den takler veivibrasjoner. Det lave karboninnholdet hjelper også sinkbelegget å feste seg jevnt. For elektroniske deler – batterihus eller koblingsskall – bruker vi 5052 aluminiumslegering. Den er lett, lett å strekke, og fungerer godt med anodisering for å øke den elektriske isolasjonen. Før produksjon får hver materialbatch strekk- og bøyetester – dette forhindrer at deler sprekker eller deformeres under stempling.
Måten vi kobler sammen stempling og strekk og overflatebehandling er det som får oss til å skille seg ut. Etter stempling gjør vi tre enkle trinn for å rengjøre delene slik at belegget fester seg godt: først bruker vi alkalisk rengjøringsmiddel ved 50-60 ℃ for å tørke av maskinolje; for det andre etser vi overflateoksider med 10 % svovelsyre; for det tredje skyller vi med rent vann for å hindre at kjemikalier forårsaker defekter.
For sinkplettering bruker vi en cyanidfri løsning (oppfyller RoHS-reglene) for å få et 8-12μm tykt lag. Dette laget passerer 480 timers saltspraytesting uten rødrust – flott for biler og utendørs deler. For anodisering bruker vi svovelsyre ved 18-22 ℃ for å lage en 10-15μm oksidfilm, og forsegler den deretter med 95-100 ℃ varmt vann for å gjøre den mer rustbestandig. Denne prosessen gir husholdningsapparater en ripesikker overflate og lar oss matche tilpassede farger – som sølv eller svart. Vi gjorde en gang svart anodisering for en kaffetrakterklient; kundene deres elsket hvordan det så ut og hvordan det ikke viste riper.
Vi lager også spesialtilpassede deler for kunder i nisjebransjer. Prosessen starter med å lytte til deres behov: vi spør hvordan delen skal brukes, størrelsesgrenser og hva den må gjøre. Deretter bruker ingeniørene våre CAD/CAM-programvare til å designe stansematriser og simulere strekkprosessen – dette hjelper oss å finne problemer tidlig, som at materiale blir for tynt i dype områder. Vi justerer dysen før vi lager ekte deler.
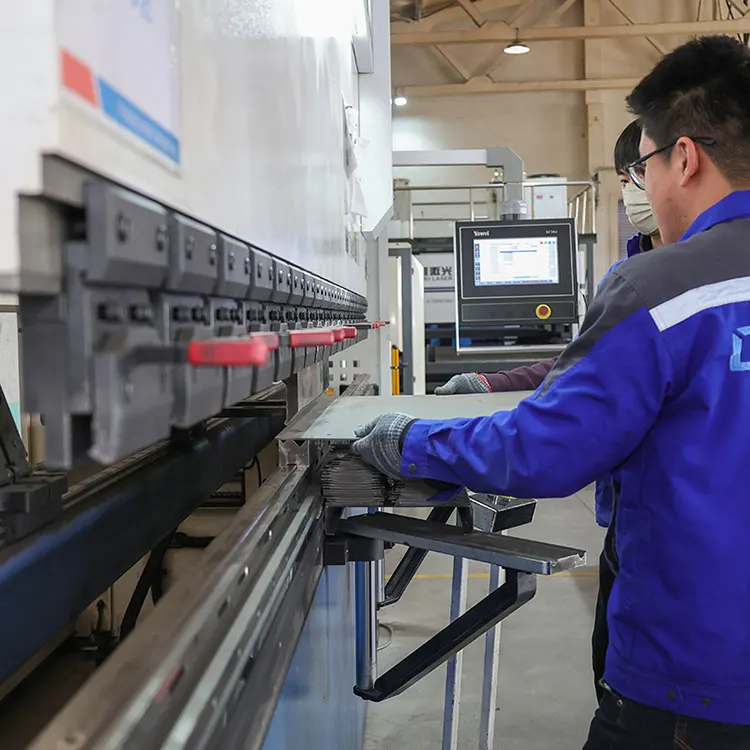
Deretter lager vi 50-100 prototyper som kundene kan teste. For eksempel trengte en klient for medisinsk utstyr et stemplet aluminiumsbrett. Den trengte anodisering og tett flathet for å holde presisjonsverktøy. Teamet vårt justerte dysens emneholderkraft for å redusere strekkspenningen, og justerte deretter anodiseringstemperaturen for å gjøre filmen jevn. Prototypene besto sin 100-syklus kjemisk desinfeksjonstest – ingen belegg ble skrellet. Nå bestiller de 5000 brett i måneden.
Som en dedikert produsent av disse delene holder vi streng kvalitetskontroll gjennom produksjonen. Vi har ISO 9001 og IATF 16949 sertifiseringer. Hver batch blir kontrollert av vårt QA-team: vi bruker laserverktøy for å måle stemplingsstørrelser, røntgenmaskiner for å sjekke sinkbeleggtykkelse og utfører adhesjonstester for anodiserte filmer. Vi gir også fullstendige sporbarhetsdokumenter – fra materialsertifikater til prosesslogger – slik at kunder kan sjekke om deler oppfyller deres industristandarder.
Når vi sender, bruker vi antiripemballasje for å beskytte belagte overflater. Vi tilbyr også fleksible ledetider: standarddeler tar 7-10 dager, tilpassede deler tar 20-30 dager. Enten kundene trenger små serier med prototyper eller store produksjonsserier, gir vår integrerte tjeneste jevn kvalitet, fleksibilitet og god verdi.
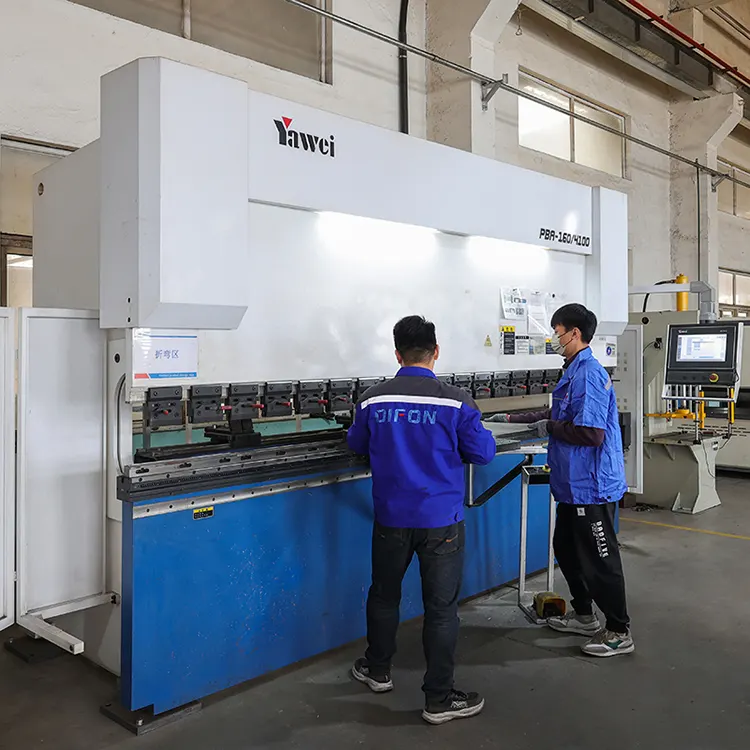
Hot Tags: Stempling og strekk og overflatebehandling
Relatert kategori
Pressstøping av aluminium
Støpeprosess
Metallproduksjon
Stemplingsbehandling
Sveiseprosess
Presisjonsbearbeiding
Send forespørsel
Gi gjerne din forespørsel i skjemaet nedenfor. Vi svarer deg innen 24 timer.
Relaterte produkter