- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produkter
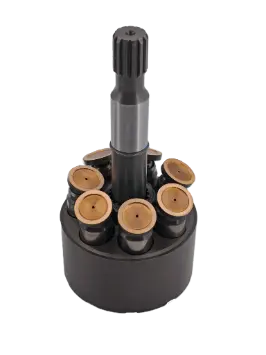

Støping av pulverlakkering og maskinering
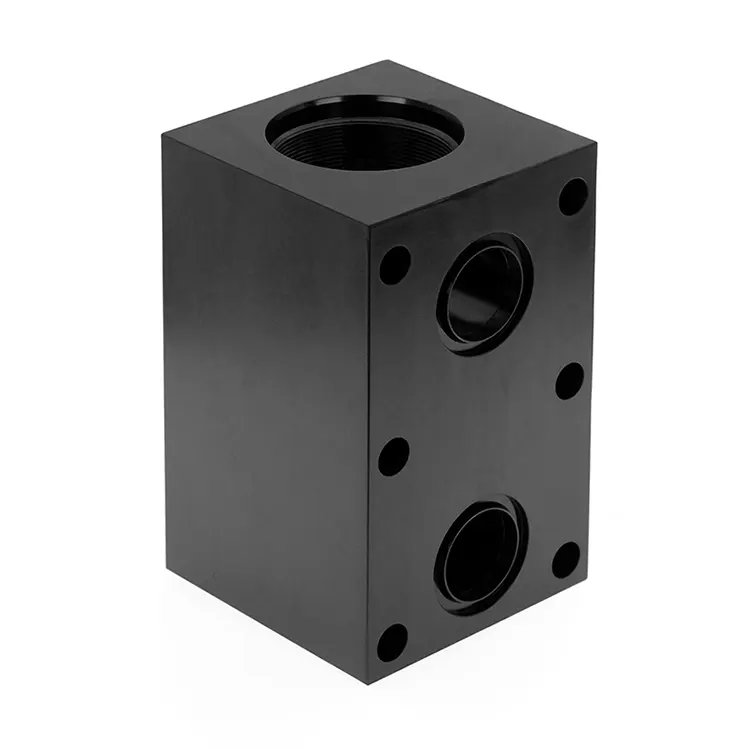
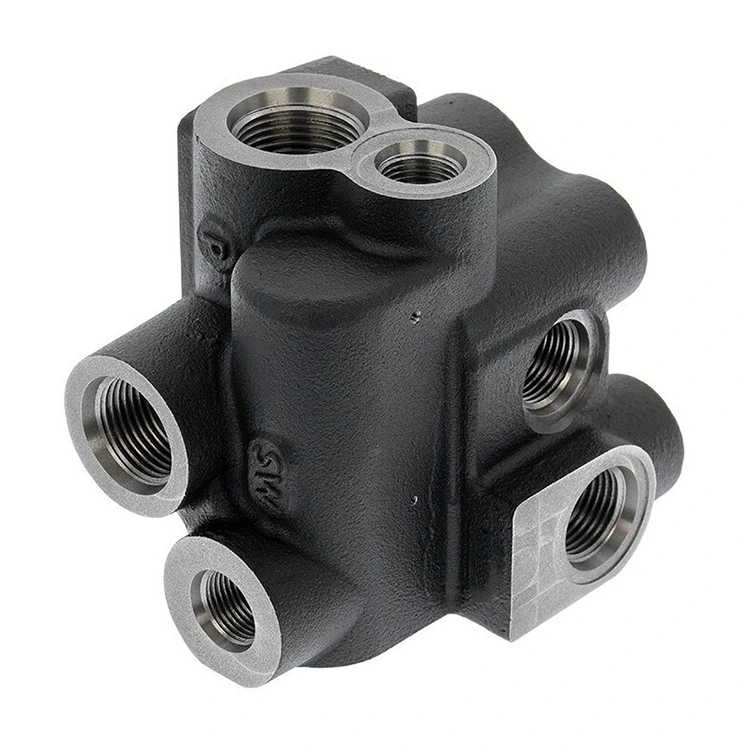
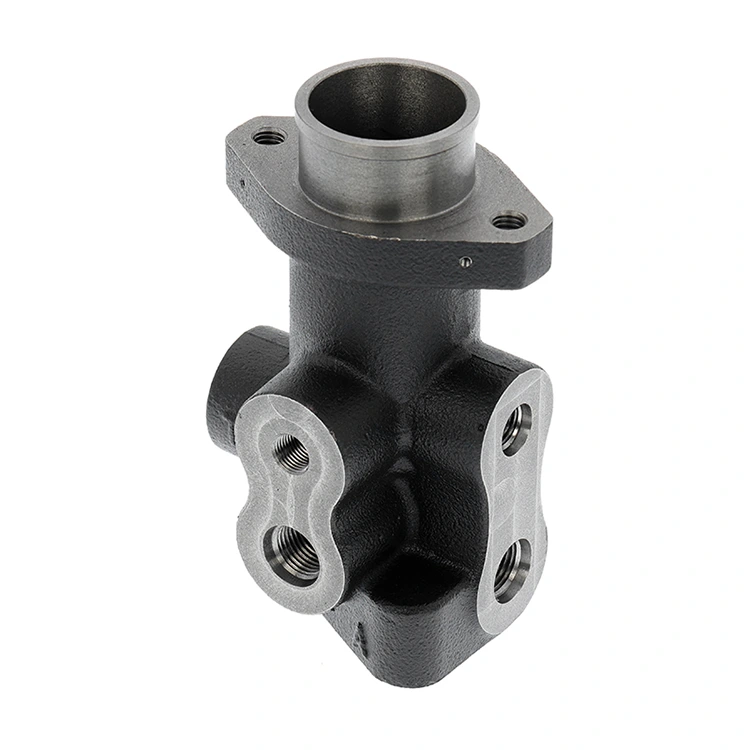
Hvis du ønsker å skaffe komplett aluminiumsstøpingspulverbelegg og -bearbeiding, velg Difon Machinery Co., Ltd. Vi er en pålitelig Kina-one-stop-pressestøpefabrikk. Vår in-house service dekker kaldkammer pressestøping, flere pulverlakkeringsalternativer og ±0,01 mm CNC-maskinering. Send inn tegningen din for å be om et tilbud for industrimaskiner, elektronikk og aluminiumskomponenter for biler, og nyt strømlinjeformede forsyningskjeder, stabil kvalitet og konkurransedyktige fabrikkpriser.
Send forespørsel
produktbeskrivelse
Omfattende aluminiumsstøpeløsninger hos Difon Machinery
Når produsenter trenger en enkelt partner å håndtere alt frapressestøping av aluminiumgjennom pulverlakkering og presisjonsmaskinering skiller Difon Machinery Co., Ltd. seg ut som en ledende fabrikk i Kina som tilbyr ende-til-ende-løsninger for et bredt spekter av støpte aluminiumsprodukter. Vi dekker hele produksjonssyklusen: høypresisjon støping former råaluminium til intrikate deler, profesjonellpulverlakkeringgjør dem mer holdbare og ser bedre ut, og presisjonsmaskinering bringer alle kritiske dimensjoner til nøyaktig størrelse. Komplette aluminiumskomponenter for industrimaskiner, forbrukerelektronikk eller bilkomponenter – som en Kina-leverandør og -fabrikk, vil å velge Difon som din partner strømlinjeforme forsyningskjeden din, kutte produksjonstiden og holde kvaliteten konsistent gjennom hvert produksjonstrinn til en konkurransedyktig pris.
Kina Kvalitet Leverandør Fabrikk Laget i Kina Pris
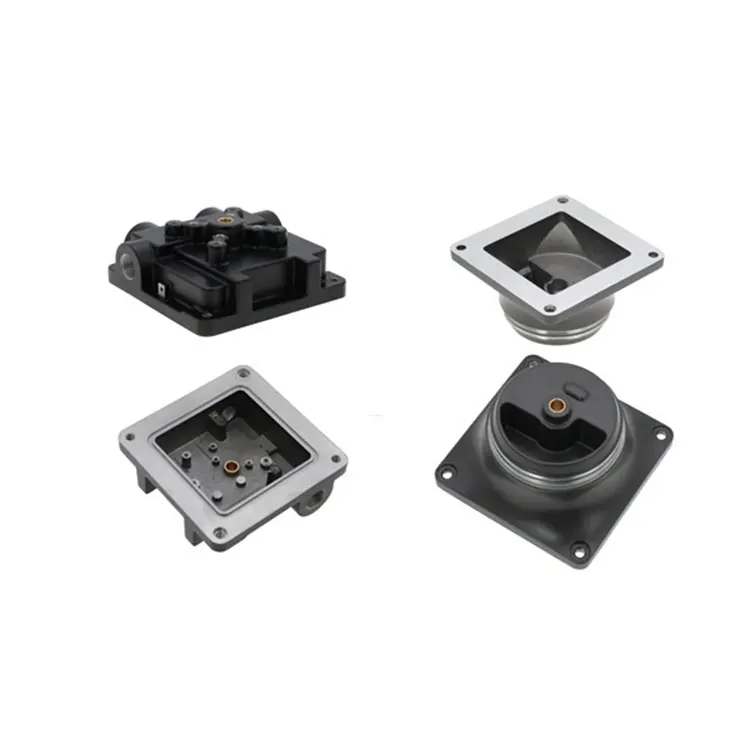
Én integrert rute: støping, belegg og maskinering
01
Die Casting
Kaldkammerpressestøping med 240 til 480 tonns klemkraft for deler fra 50 g opp til 8 kg, ved bruk av ADC12, A380 eller A356 legering valgt for din applikasjon.
02
Pulverlakkering
Full forbehandling, elektrostatisk sprøyting og ovnsherding ved 180 til 200 °C for en hard, jevn finish i epoksy-, polyester-, antistatiske eller teksturerte alternativer.
03
Presisjonsbearbeiding
CNC-fresing, dreiing og boring til ±0,01 mm, med verktøybaner som tar hensyn til beleggtykkelsen slik at sluttpasninger og tetningsflater forblir på spesifikasjonene.
Hvorfor en One-Stop Die-Casting Factory vinner
Dagens produksjon går raskt. Å jobbe med mange leverandører for ulike produksjonstrinn fører ofte til forsinkelser, ujevn kvalitet og høyere kostnader. Derfor investerte Difon i et komplett internt produksjonssystem som dekker pressstøping, pulverlakkering og maskinering. Denne allsidige metoden betyr at du ikke trenger å koordinere med separate støpeverksteder, etterbehandlingsanlegg og maskineringssentre, noe som sparer deg for tid på frakt, kommunikasjon og kvalitetsinspeksjoner.
La oss si at du trenger et tilpasset aluminiumshus for elektrisk utstyr. Vi støper delen til nesten sin endelige form, legger til korrosjonsbestandig pulverlakk for å beskytte den mot miljøskader, og bearbeider monteringshullene til stramme spesifikasjoner – alt i anlegget vårt. Dette fremskynder leveringen og sørger for at hvert trinn fungerer bra med de andre: pressstøpingen er designet for å pares med pulverlakkeringen, og bearbeidingen står for de små størrelsesendringene som skjer under malingen, slik at sluttproduktet passer og fungerer akkurat som du trenger.
Pressestøping: Velge riktig legering og prosess
På Difons pressstøpefabrikk for aluminium bruker vi kaldkammer-pressestøpemaskiner med klemkrefter fra 240 til 480 tonn, slik at vi kan lage deler som veier alt fra 50 gram til 8 kilo. Prosessen starter med å velge riktig aluminiumslegering for produktet ditt: høy styrke for strukturelle deler, god varmeoverføring for kjøleribber eller sterk korrosjonsbestandighet for utendørs bruk.
Våre ingeniører slår seg sammen med deg for å foreslå legeringer som ADC12 for hverdagsdeler, A380 for komponenter som må tåle kraftige støt, eller A356 for deler som trenger ekstra styrke etter varmebehandling. Etter at vi har plukket legeringen, smelter vi den i et kontrollert rom ved 650 °C til 700 °C, og injiserer deretter det smeltede aluminiumet i tilpassede stålformer ved høyt trykk, og fyller hver detalj i hulrommet. Dette lar oss lage komplekse funksjoner som ribber, bosser og tynne vegger som ville være vanskelige eller dyre å lage med andre produksjonsmåter.
Pulverlakkering: Bygget for støpt aluminium
Rett etter støping beveger delene seg jevnt til vårt overflatepulverlakkeringsområde. Pulverlakkering skiller seg fra flytende maling: tørt pulver påføres aluminiumsoverflaten og deretter varmes opp for å danne et hardt, jevnt lag. På Difons fabrikk har vi justert denne prosessen for de unike egenskapene til støpt aluminium.
Hver del går først gjennom full forbehandling. Vi rengjør den for å fjerne oljer, oksider og eventuelle rester av støpefrigjøringsmidler, og påfører deretter et konverteringsbelegg for å øke pulvervedheften. Denne forbehandlingen er virkelig viktig for støpte deler, som kan ha små hull eller ujevne flekker på overflaten som kan skade malingskvaliteten. Vi bruker elektrostatiske sprøytepistoler for å påføre pulveret, og gir jevn dekning selv på komplekse former med hull eller tette vinkler. Pulverlakkeringslinjen vår håndterer mange typer farger og finish, fra matt til høyglans, pluss spesialbelegg som antistatisk pulver for elektroniske deler eller UV-bestandig pulver for utendørsutstyr. Etter påføring varmer vi opp delene i ovner ved 180 til 200 °C, gjør pulveret til flytende og danner et sterkt lag som motstår riper langt bedre enn tradisjonell maling.
Tilgjengelige pulverlakktyper
Epoxy pulverlakkering
Viktige fordeler
Utmerket korrosjonsbestandighet, glatt finish
Ideelle applikasjonerInnendørs maskineri, elektriske kabinetter
Polyester pulverlakk
Viktige fordeler
UV-motstand, livlige farger
Ideelle applikasjonerFriluftsutstyr, forbrukerprodukter
Antistatisk pulverlakkering
Viktige fordeler
Forhindrer statisk oppbygging
Ideelle applikasjonerElektronisk enhetshus, sensitive komponenter
Teksturert pulverlakk
Viktige fordeler
Skjuler overflatefeil, sklibestandig
Ideelle applikasjonerHåndtak, grep, industriverktøy
Presisjonsbearbeiding som binder alt sammen
Etter pulverlakkering går deler til våravdeling for presisjonsmaskineringhvor vi avgrenser dem for å matche dine eksakte spesifikasjoner. Pressstøpte deler er vanligvis nær sin endelige form, men viktige funksjoner som hull, gjenger eller samsvarende overflater trenger fortsatt bearbeiding for å oppnå stramme toleranser.
På Difons støpe-, pulverlakkerings- og maskineringsfabrikk har maskineringssenteret vårt CNC-fresemaskiner, dreiebenker og boreverktøy som når toleranser så tette som ±0,01 mm – kritisk for deler som må passe sammen med andre komponenter. Ta en støpt aluminiumsflens med gjengede hull for rørforbindelser: Vi bearbeider hullene til nøyaktige diametre og gjengedybder for å sikre at det er en lekkasjefri tetning når de settes sammen. Maskinistene våre bruker avanserte måleverktøy som mikrometer og optiske komparatorer for å sjekke dimensjoner etter maskinering, og de jobber tett med malingsteamet for å ta hensyn til pulverlakkens tykkelse.
Koblet kvalitetskontroll mellom hvert trinn
Det som virkelig får Difons aluminiumspressstøping, pulverlakkering og maskineringsfabrikk til å skille seg ut er hvordan vi kobler disse prosessene for å levere jevn kvalitet. Siden alle trinn - støping, belegg og maskinering - skjer i anlegget vårt, setter vi strenge kvalitetskontroller mellom hver enkelt.
- Rett etter støping blir hver del kontrollert for strukturell styrke gjennom visuelle inspeksjoner og ultralydtester for å finne sprekker eller små hull.
- Før pulverlakkering kontrolleres deler for størrelsesnøyaktighet for å sikre at belegget ikke ødelegger kritiske passformer.
- Etter maskinering bekrefter en siste sjekk at alle funksjoner samsvarer med planen din, inkludert testing av beleggets klebrighet og tykkelse.
Denne tilkoblede kvalitetsmetoden betyr at hvis vi finner et problem på et hvilket som helst trinn, kan vi fikse det med en gang, uten å måtte vente på at deler skal sendes mellom ulike anlegg. Hvis en maskinist oppdager en overflatefeil som kan skade beleggets vedheft, kan de samarbeide med støpeteamet for å justere formen eller støpeinnstillingene, slik at det samme problemet ikke oppstår i fremtidige batcher. Vårkvalifikasjonsbevissiden viser sertifiseringene bak denne prosessen.
Hva vi tilbyr utover produksjon
Vår one-stop service-forpliktelse går utover produksjon for å støtte hele prosjektets livssyklus. Enten du er i designfasen, prototyping eller fullskala produksjon, har vi skreddersydde løsninger som passer dine behov.
Om Qingdao Difon Machinery Co., Ltd.
Qingdao Difon Machinery Co., Ltd. ble grunnlagt i 2014 og ligger i Qingdao, en vakker kystby i Kina, kun 10 kilometer fra Jiaodong internasjonale lufthavn, med ekstremt praktisk transport. Det er også en spesialisert og innovativ bedrift på provinsnivå og en nasjonal høyteknologisk bedrift. For internasjonale kunder opererer vi under merkevaren "Difon Baysun", som fører tilsyn med og utvider vår oversjøiske virksomhet.
Vår hovedvirksomhet innebærerpressestøping av aluminium, metallplater, stempling, sveisingogmaskinering. Selskapet forfølger "ledende teknologi, overlegen kvalitet og utsøkt utseende" i sine produkter, og opprettholder integritet og engasjement i forretningsforbindelser, med sikte på å tilby bedre produkter og tjenester til kunder både nasjonalt og internasjonalt.
Trenger du prøver? Vi kan lage små partier med eksisterende støpeformer eller bygge tilpassede prototyper via hurtigverktøy slik at du kan teste passform og funksjon før masseproduksjon. Store batchordrer får fleksible produksjonstidslinjer og levering rett i tide slik at du får deler når du trenger dem, uten behov for ekstra lagerbeholdning. Vi gir også langsiktig støtte som å hjelpe med etterbestillinger, justere eksisterende deler eller fikse eventuelle problemer som dukker opp under bruk. Mer bakgrunn er tilgjengelig på vårbedriftsprofilside.
Ofte stilte spørsmål
01
Hva er pressstøping av aluminium med pulverlakkering og maskinering?
Det er en tre-trinns prosess under ett tak: aluminium blir støpt til en nesten nettform, pulverlakkert for korrosjonsmotstand og utseende, og deretter CNC-maskinert for å bringe kritiske funksjoner som hull, gjenger og matchende overflater til endelig toleranse. Fordi maskineringen tar hensyn til beleggtykkelsen, passer og tetter den ferdige delen riktig.
02
Hvilke delstørrelser og vekter kan du produsere?
Våre kaldkammer trykkstøpemaskiner kjører fra 240 til 480 tonn klemkraft, og dekker deler fra ca. 50 gram opp til 8 kilo. For vekter eller geometrier utenfor dette området, vil våre ingeniører gjennomgå tegningen og bekrefte riktig prosess før tilbud.
03
Hvilke aluminiumslegeringer jobber du med?
ADC12 brukes til hverdagsdeler og god støpeevne, A380 håndterer komponenter som skal tåle høy støt, og A356 er valgt for deler som trenger ekstra styrke etter varmebehandling. Våre ingeniører vil anbefale legeringen basert på styrke, varmeoverføring, korrosjonsbestandighet og kostnadsmål.
04
Hvilke pulverlakkeringsalternativer er tilgjengelige?
Epoksy, polyester, antistatiske og teksturerte belegg, i et bredt spekter av farger og finish fra matt til høyglans. Epoksy passer til innendørs maskineri og elektriske kabinetter, polyester er UV-bestandig for utendørs utstyr, antistatiske pulverdresser elektroniske hus, og teksturert finish brukes på håndtak, grep og industriverktøy.
05
Hvilke toleranser kan du holde etter maskinering?
Vårt CNC maskineringssenter når toleranser så tette som ±0,01 mm på kritiske funksjoner. Fordi støping, belegg og maskinering gjøres internt, planlegges maskineringsprogrammet rundt beleggtykkelsen, slik at sluttpasningene og tetningsflatene forblir på spesifikasjonene.
06
Hvordan holder du kvaliteten konsistent mellom støping, belegg og maskinering?
Strenge kontroller sitter mellom hvert trinn. Etter støping inspiseres deler visuelt og med ultralydtesting for å finne sprekker eller porøsitet. Før maling verifiseres størrelsenøyaktigheten slik at malingen ikke forstyrrer kritiske passform. Etter maskinering bekrefter en siste sjekk at alle funksjoner samsvarer med planen din, og tester beleggets vedheft og tykkelse. Hvis det oppdages et problem, justerer støpe-, belegnings- og maskineringsteam seg umiddelbart.
07
Kan du støtte prototyper så vel som store produksjonsserier?
Ja. Vi lager små partier med eksisterende støpeformer eller bygger tilpassede prototyper via hurtigverktøy slik at du kan teste passform og funksjon før masseproduksjon. Store batchordrer får fleksible produksjonstidslinjer og levering til rett tid, og vi støtter langsiktige etterbestillinger, deljusteringer og feltproblemløsning.
08
Hvordan får jeg en pris og hva er ledetidene?
Send din tegning, legeringspreferanse, beleggkrav og årlig volum gjennom vårforespørselsskjema. Vi svarer normalt med et tilbud og en realistisk leveringsplan innen én arbeidsdag, og teamet vårt kan gi råd om legeringer, belegg og maskineringsavveininger for å nå kostnadsmålet ditt.
Er du klar til å kjøpe støpte aluminiumskomponenter?
Hos Difon Machinery Co., Ltd. tror vi at et vellykket produksjonspartnerskap står på pålitelighet, ekspertise og bekvemmelighet. Kontakt teamet vårt for å diskutere dine prosjektkrav, be om et tilbud eller planlegge en fabrikkomvisning.
Relatert kategori
Pressstøping av aluminium
Støpeprosess
Metallproduksjon
Stemplingsbehandling
Sveiseprosess
Presisjonsbearbeiding
Send forespørsel
Gi gjerne din forespørsel i skjemaet nedenfor. Vi svarer deg innen 24 timer.