- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produkter

Dyptegning
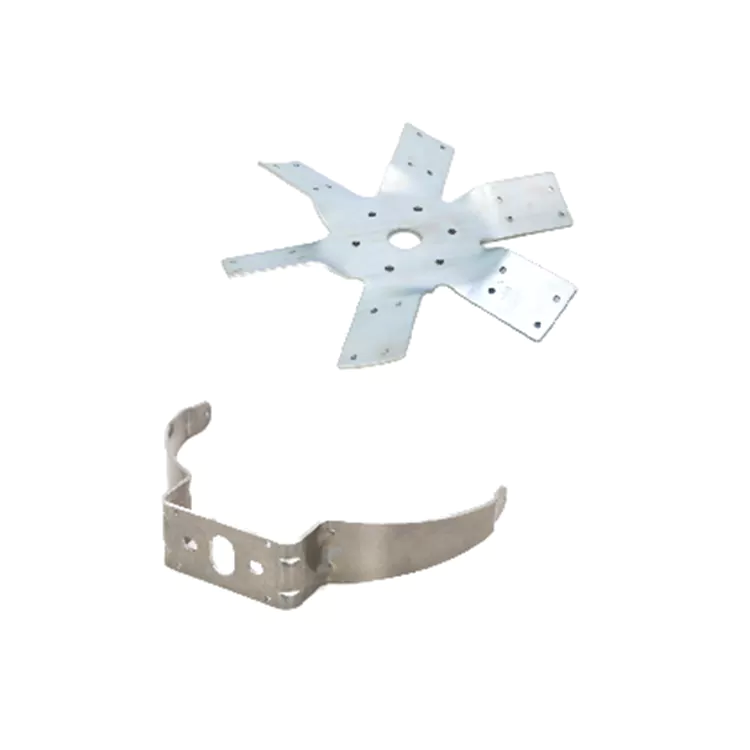
Qingdao Difon Machinery Co., Ltd. gjør tilpasset Difon dyptegning av metallplater. Vi lager høypresisjon, komplekst formede metalldeler for industrier som medisinsk utstyr og bilproduksjon. Bedrifter som trenger pålitelig dyptegningsarbeid stoler på oss fordi vi blander avanserte teknikker, kunnskap om materialer og skreddersydde tekniske løsninger.
Send forespørsel
produktbeskrivelse
Tilpasset dyptegning av metallplater: Qingdao Difon Machinery Co., Ltd.
Qingdao Difon Machinery Co., Ltd. gjør tilpasset Difon dyptegning av metallplater. Vi lager høypresisjon, komplekst formede metalldeler for industrier som medisinsk utstyr og bilproduksjon. Bedrifter som trenger pålitelig dyptegningsarbeid stoler på oss fordi vi blander avanserte teknikker, kunnskap om materialer og skreddersydde tekniske løsninger.
Difon Deep Drawing of Sheet Metal er ikke bare å forme metall – det er et presist håndverk. Vi gjør flate metallplater til sømløse 3D-deler, og holder veggtykkelsen konsistent, overflater glatte og strukturer sterke. Det er vanskeligere enn standard stempling: du må kontrollere hvordan materialet flyter, designe gode verktøy og håndtere trykk for å unngå problemer som rynker, tynning eller sprekker. Dette er ekstra viktig for deler hvor dybden er større enn diameteren. Som en spesialtilpasset dyptegningsleverandør fikser vi disse problemene ved å matche arbeidet vårt til det hver kunde trenger. Enten det er små, detaljerte medisinske instrumenthus eller store, kraftige industritanker, fokuserer vi på deres spesifikke krav. Denne klient-første-tilnærmingen har gjort Difon pålitelig – delene våre passer rett inn i sluttproduktene, reduserer monteringstiden og varer lenger.
Difon Deep Drawing of Sheet Metal-prosessen starter med å kontrollere materialer nøye. Riktig platemetall utgjør hele forskjellen for en god del. Vi bruker forskjellige materialer basert på hvordan delen skal brukes:
For matvarer som kjøkkenutstyr i rustfritt stål bruker vi 304 rustfritt stål. Den motstår korrosjon og forblir jevn selv etter flere tegnetrinn.
For drivstofftanker til biler eller hydrauliske reservoarer velger vi lavkarbonstål. Den er superduktil slik at den ikke rives under dyptrekking.
For lette romfartsdeler bruker vi 5182 aluminiumslegering. Den er lett å forme, sterk for vekten og perfekt for tynnveggede deler som fortsatt trenger stivhet.
Før vi starter produksjonen tester vi hvert parti med materiale – kontrollerer strekkfasthet, flytegrense og kornstørrelse. Det siste kvartalet avviste vi et parti DC04-stål fordi kornstørrelsen var for stor; bruk av det ville ha forårsaket tynning i de trukket deler. Denne nøye materialforberedelsen er nøkkelen til vår tilpassede Difon Deep Drawing of Sheet Metal-tjeneste – den reduserer virkelig risikoen for feil.
Vi skiller oss ut fra konkurrentene også innen verktøydesign. Vi lager våre egne dies internt. Først bruker vi CAD-programvare og finite element-analyse (FEA) for å simulere dyptegningsprosessen før bygging av selve matrisen. Denne simuleringen hjelper oss å se hvordan materialet vil flyte, finne steder hvor stress kan bygges opp, og justere dyseinnstillinger – som slagradius, dyseklaring og hvor hardt vi holder emnet. For eksempel, da vi laget en sylindrisk del med et sideforhold på 10:1, viste FEA vår at ujevnt trykk på emneholderen gjorde de nederste 20 % av delen for tynne. Vi justerte holderen til å presse 10% hardere på ytterkantene av arket, og fikk til slutt jevn veggtykkelse over det hele. Vi bruker forskjellige dysematerialer for forskjellige produksjonsstørrelser: HSS-dyser for små partier for å spare kostnader, og karbiddyser for store partier fordi de ikke slites ut like raskt - så delene forblir konsistente. Denne verktøypresisjonen lar oss håndtere komplekse former, som deler med flenser, halser eller flere hulrom, alle med små størrelsestoleranser.
Vår Difon Deep Drawing of Sheet Metal-prosess er bedre på grunn av vårt avanserte utstyr og sanntidsovervåking – selv for superkomplekse deler. Vi har hydrauliske og mekaniske presser fra 50 tonn til 500 tonns kapasitet. Hver har servodrevne systemer for å kontrollere ramhastighet og trykk nøyaktig. Vår 300 tonns hydrauliske presse har for eksempel et tilbakemeldingssystem med lukket sløyfe. Den justerer trykket i trinn på 0,1 kN mens du tegner, slik at materialet ikke strekker seg for mye. For deler som trenger flere tegnetrinn som å gjøre et flatt ark til en dyp kopp, bruker vi en overføringspresse med automatisk delhåndtering. Dette holder delene på linje mellom trinnene og reduserer menneskelige feil. Under produksjon overvåker vi viktige ting uten stans: vi bruker ultralydmålere for å sjekke veggtykkelse på tre punkter på hver del, og laserprofilometre for å sikre at overflateruheten er ≤0,8μm, dette er viktig for deler som trenger plettering eller maling senere. For deler som brukes i høytrykkssituasjoner som hydrauliske sylindre, utfører vi også hydrostatiske tester – vi presser dem med 1,5 ganger det maksimale driftstrykket for å sikre at de ikke lekker. Alt dette utstyret og kontrollen betyr at hver del fra vår tilpassede Difon Deep Drawing of Sheet Metal-tjeneste oppfyller eller slår det kundene ber om.
Vi har bevist våre spesialtilpassede Difon Deep Drawing of Sheet Metal-ferdigheter med prosjekter på tvers av forskjellige bransjer. Innen medisinsk utstyr jobbet vi med en produsent av diagnostisk utstyr for å lage små prøvekopper i rustfritt stål. Disse koppene trengte en speilfinish for å stoppe prøveforurensning. Vi brukte en 5-trinns tegneprosess, og kontrollerte hvert trinn nøye for å unngå bittesmå sprekker som kunne fange opp rester. Etter produksjon besto hver kopp en visuell kontroll og en kjemisk motstandstest – vi lot dem ligge i 70 % etanol i 24 timer, og det var ingen korrosjon. De likte resultatene så godt at vi signerte en langsiktig leveransekontrakt. I bilindustrien laget vi en oljesump av aluminiumslegering for en hybridbil. Den hadde innebygde ribber for styrke og en kompleks flens for å tette godt. Delen trengte et trekkforhold på 4:1, noe som gjorde at vi måtte kontrollere materialflyten perfekt for å unngå tynning rundt ribbene. Vi fikset dette med en tilpasset die og små trykkjusteringer. Etter å ha laget den, testet vi sumpen gjennom temperatursykluser (-40 ℃ til 120 ℃) – den deformerte seg ikke i det hele tatt, og oppfyller kundens krav til 10 års holdbarhet. Disse prosjektene viser at vi kan tilpasse ferdighetene våre i Difon Deep Drawing of Sheet Metal til ulike bransjers behov.
Vår forpliktelse til tilpasset Difon Deep Drawing of Sheet Metal slutter ikke når vi sender deler – vi hjelper kundene gjennom hele prosessen. Vi tilbyr Design for Manufacturability-råd: våre ingeniører jobber med kunder for å finpusse delerdesign slik at det er lettere å dyptegne. For eksempel hadde en klient et design med et skarpt indre hjørne. Vår DFM-sjekk viste at dette sannsynligvis ville forårsake sprekker. Vi foreslo å endre hjørneradius – dette løste risikoen og holdt delen i arbeid etter behov, og det reduserte produksjonskostnadene med 15 %. Hver bestilling kommer med detaljerte inspeksjonsrapporter – inkludert størrelsesmålinger, materialsertifikater og testresultater – slik at kundene kan spore hvert trinn.
Som en toppleverandør av spesialtilpasset platemetall dyptrekking, bruker Difon Machinery Co., Ltd. tekniske ferdigheter, godt utstyr og en kundefokusert tilnærming for å lage komplekse metalldeler av høy kvalitet. Enten du trenger deler til medisinsk utstyr, biler, forbruksvarer eller industriutstyr, passer Difon Deep Drawing of Plate Metal-tjenester dine spesifikke behov – fra materialplukking og design av dyser til produksjon og etterbehandling. Vi bryr oss om presisjon, pålitelighet og nye ideer, så Difon er din pålitelige partner for alt dyptegningsarbeid. Vil du snakke om prosjektet ditt? Bare ta kontakt – vi kan lede deg gjennom hvordan vi lager delene dine.
Hot Tags: Dyptegning
Relatert kategori
Pressstøping av aluminium
Støpeprosess
Metallproduksjon
Stemplingsbehandling
Sveiseprosess
Presisjonsbearbeiding
Send forespørsel
Gi gjerne din forespørsel i skjemaet nedenfor. Vi svarer deg innen 24 timer.
Relaterte produkter