- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvorfor er hydrauliske komponenter avgjørende for industrielt og mobilt utstyr?
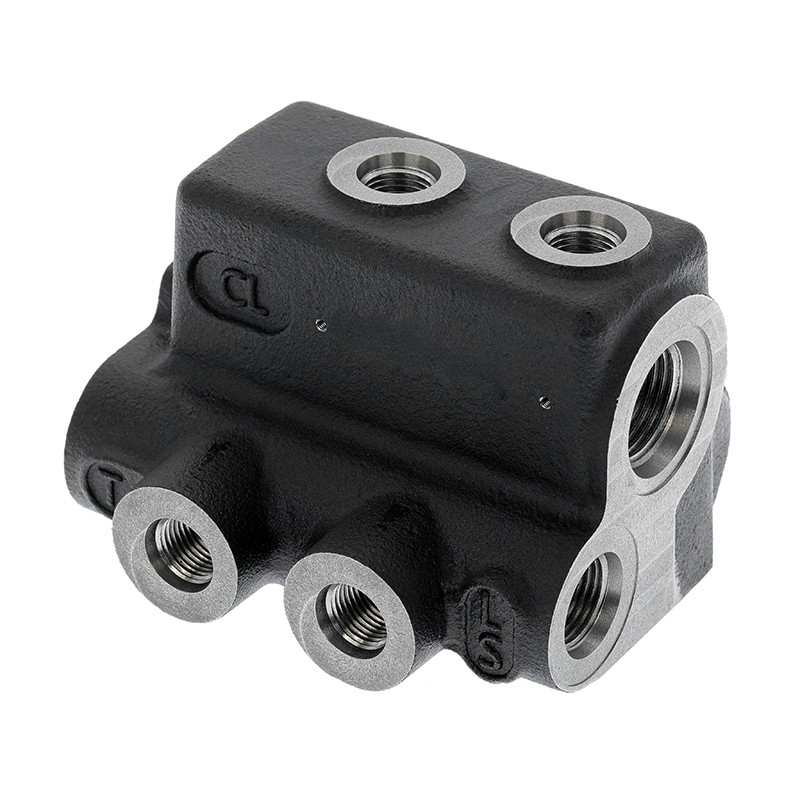
Hydrauliske komponenterer avgjørende for industrielt og mobilt utstyr fordi de kontrollerer hvordan trykksatt væske genereres, distribueres, reguleres og omdannes til mekanisk bevegelse. Fra anleggsmaskiner og landbruksutstyr til fabrikkautomatisering og materialhåndteringssystemer, gir hydraulisk teknologi kraften og kontrollerbarheten som kreves for løfting, fastspenning, styring, bremsing og andre krevende operasjoner. Komponenter som hydrauliske ventilblokker, manifoldlegemer, akkumulatorladeventiler og bremseproporsjonsventiler bestemmer om væske når riktig aktuator ved nødvendig trykk og strømningshastighet.
Utstyrets ytelse avhenger av mer enn hydraulikkpumpen eller sylinderen. Interne passasjer, ventilgrensesnitt, tetningsflater, gjengede porter og presisjonsmaskinerte boringer påvirker alle systemrespons, lekkasjekontroll og driftssikkerhet.Qingdao Difon Machinery Co., Ltd.produserer tilpassede hydrauliske deler gjennom presisjonsmaskinering og relaterte produksjonsprosesser. Å forstå rollen til disse komponentene hjelper utstyrsprodusenter med å velge passende materialer, definere maskineringskrav og bygge hydrauliske systemer som yter konsekvent under reelle driftsforhold.
Innholdsfortegnelse
1. Hvorfor er hydrauliske systemer avhengige av nøyaktig utformede komponenter?
2. Hvordan forbedrer viktige hydrauliske deler ytelsen til industrielt og mobilt utstyr?
3. Hvilke produksjons- og kvalitetskrav bestemmer komponentens pålitelighet?
Hvorfor er hydrauliske systemer avhengige av nøyaktig utformede komponenter?
Et hydraulisk system overfører kraft gjennom trykksatt væske. Pumpen leverer strømning, kontrollventiler dirigerer og regulerer denne strømmen, og aktuatorer konverterer hydraulisk energi til lineær eller roterende bevegelse. Hver del må utføre sin tildelte funksjon mens de arbeider med de andre elementene i kretsen. En dårlig utformet passasje, feilplassert port eller uegnet tetningsflate kan påvirke ytelsen til hele systemet, selv når pumpen og aktuatoren er riktig valgt.
Hvordan oversettes væskekontroll til utstyrsbevegelse?
Hydrauliske systemer er verdsatt for deres evne til å levere betydelig kraft innenfor relativt kompakte utstyrsoppsett. Når trykksatt olje kommer inn i en sylinder, virker den på stempelområdet for å produsere lineær kraft. Når væske driver en hydraulisk motor, bidrar trykk og strømning til rotasjonsmoment og hastighet. Styrekretsen bestemmer hvor mye væske som når aktuatoren, i hvilken retning den beveger seg, og under hvilke trykkforhold utstyret fungerer.
Ulike komponenter utfører spesifikke funksjoner i denne kretsen:
- Retningskontrollventiler bestemmer ruten tatt av hydraulikkvæske og kontrollaktuatorbevegelse.
- Trykkavlastningsventiler beskytter kretsen mot trykk som overskrider den definerte innstillingen.
- Strømningskontrollventiler regulerer aktuatorhastigheten ved å kontrollere mengden væske som passerer gjennom en krets.
- Tilbakeslagsventiler tillater strømning i en angitt retning mens de begrenser revers strømning.
- Hydrauliske manifolder kobler sammen flere ventiler og interne passasjer i et kompakt arrangement.
- Akkumulatorladeventiler støtter lade- og kontrollfunksjonene knyttet til hydrauliske akkumulatorer.
- Bremseproporsjonsventiler hjelper til med å styre hydraulisk trykkfordeling i bremsekretser designet for spesifikt utstyr.
Samspillet mellom disse komponentene avgjør om en maskin starter jevnt, opprettholder en stabil driftshastighet, reagerer nøyaktig på kontrollinnganger og håndterer skiftende belastninger. For eksempel kan en mobil gravemaskin trenge kontrollert bombevegelse mens føreren samtidig justerer armen og skuffen. En industripresse kan kreve repeterbart trykk og bevegelse under hver produksjonssyklus. Begge applikasjonene er avhengige av en hydraulisk krets der væskebaner og kontrollelementer er utformet for den nødvendige driftssekvensen.
Hvorfor er manifolder og ventilblokker viktige for hydraulisk kretsdesign?
En hydraulisk manifold gir en kompakt måte å koble ventiler, porter og interne væskepassasjer på. I stedet for å stole helt på separate rør og fittings, kan en manifold integrere flere koblinger i en maskinert kropp. Dette arrangementet kan redusere ekstern rørlegging, forenkle installasjonen og gjøre den generelle kretsen mer organisert. Det er spesielt nyttig når flere hydrauliske funksjoner må kontrolleres innenfor et begrenset utstyrsrom.
En ventilblokk gir monteringsplasser og væskekoblinger for hydrauliske kontrollelementer. Avhengig av utformingen kan den inneholde kryssende borede passasjer, gjengede porter, ventilhulrom, monteringsflater og tetningsgrensesnitt. Disse funksjonene må plasseres nøyaktig slik at de installerte ventilene justeres riktig og de interne strømningsbanene kobles sammen som tiltenkt.
Presisjon er viktig fordi en indre passasje ikke bare er et hull gjennom en metallblokk. Dens diameter, posisjon, retthet, overflatetilstand og forhold til kryssende passasjer kan påvirke strømningsadferd og komponentsammensetning. Feil boring eller maskinering kan etterlate grader, skape begrensede strømningsområder eller forårsake vanskeligheter når ventiler og plugger er installert. Kryss på tvers av porter trenger også passende avgrading og rengjøring for å forhindre at maskinrester kommer inn i den hydrauliske kretsen.
Difon identifiserer hydrauliske manifoldventilhus og hydrauliske ventilblokker blant sine presisjonsmaskinerte produktkategorier. Den publiserte produksjonsinformasjonen inkluderer dyphullsboring for passasjer med en lengde større enn 20 ganger borediameteren, samt flerakset maskinering for komplekse port- og monteringsgeometrier. Disse egenskapene er relevante for mangfoldige design som krever nøyaktige interne tilkoblinger og nøye plasserte grensesnitt.
Hva skjer når hydrauliske komponenter ikke er tilpasset systemet?
En komponent kan være dimensjonalt akseptabel isolert, men uegnet for en bestemt hydraulisk krets. Portforbindelsene stemmer kanskje ikke overens med de spesifiserte beslagene, et ventilhulrom kan ikke romme den valgte patronen, eller en tetningsflate gir kanskje ikke den nødvendige kontakttilstanden. Disse problemene kan føre til monteringsforsinkelser, lekkasje, trykktap eller ustabil drift.
Vanlige design- og utvalgsproblemer inkluderer:
- Feil porttrådspesifikasjoner, for eksempel bruk av en inkompatibel SAE-, JIC-, NPT- eller BSPP-tilkobling.
- Utilstrekkelige passasjedimensjoner som begrenser den nødvendige strømningshastigheten.
- Unøyaktige ventilmonteringsplasseringer som påvirker innretting og montering.
- Uegnet materialvalg for driftstrykk, temperatur, væske eller omgivelsene.
- Utilstrekkelig tetningsoverflatekvalitet som øker risikoen for ekstern eller intern lekkasje.
- Utilstrekkelig rengjøring som lar spon eller slipende partikler komme inn i følsomme ventil- og aktuatorområder.
Disse problemene forklarer hvorfor komponentspesifikasjoner bør utvikles sammen med den hydrauliske kretsdesignen. Ingeniører må definere arbeidstrykk, strømningshastighet, væsketype, temperaturområde, tilkoblingsstandard, installasjonsplass og forventet driftssyklus før ferdigstillelse av en komponenttegning. En klar spesifikasjon gir produsenten et pålitelig grunnlag for materialvalg og prosessplanlegging.
Vår maskineringstilnærming begynner med å forstå komponentens rolle i kretsen, i stedet for å behandle delen som en isolert metallform. For OEM-prosjekter gir tegningen, prøven, portoppsettet og nødvendige grensesnitt utgangspunktet for å vurdere produksjonsmulighet. Dette bidrar til å koble komponentens fysiske funksjoner med driftskravene til den ferdige maskinen.
Hvordan forbedrer viktige hydrauliske deler ytelsen til industrielt og mobilt utstyr?
Ulike hydrauliske deler påvirker utstyrets ytelse på forskjellige måter. En manifold organiserer væskedistribusjon, et ventilhus gir grensesnittene som trengs for strømningskontroll, og en akkumulatorladeventil støtter trykkstyring i en akkumulatorkrets. En bremseproporsjonsventil tjener et annet formål ved å styre trykkfordelingen i et bremsesystem. Å forstå disse forskjellene hjelper kjøpere med å spesifisere riktig del for applikasjonen i stedet for å stole på et bredt komponentnavn.
Hvor brukes hydrauliske ventilblokker og manifolder?
Hydrauliske ventilblokker og manifolder brukes i systemer der flere hydrauliske funksjoner må styres gjennom et kompakt arrangement. Industrielt maskineri kan bruke dem til å koordinere klemme-, løfte-, posisjonerings- og presseoperasjoner. Mobilt utstyr kan bruke manifoldenheter for å distribuere olje til styre-, bom-, arm-, reise- eller hjelpefunksjoner.
Vurder flere typiske bruksområder:
- Anleggsmaskiner:Gravemaskiner, lastere og løfteutstyr bruker hydrauliske kretser for å kontrollere bevegelse under skiftende last. Ventilblokker organiserer forbindelser mellom pumper, kontrollventiler og aktuatorer.
- Landbruksmaskiner:Traktorer, hogstmaskiner og planteutstyr bruker hydraulisk kraft til å løfte redskaper, justere arbeidsposisjoner og betjene hjelpemekanismer.
- Industriell automatisering:Produksjonslinjer, presser og materialhåndteringssystemer er avhengige av kontrollert hydraulisk bevegelse for fastspenning, posisjonering og repeterende operasjoner.
- Gruveutstyr:Hydrauliske kretser opererer kraftige mekanismer der vibrasjoner, støv, belastningsvariasjoner og begrenset installasjonsplass stiller ytterligere krav til komponentdesign.
- Spesielle maskineri:Tilpasset utstyr kan kreve en manifoldlayout som kombinerer flere kontrollfunksjoner innenfor en spesifikk installasjonskonvolutt.
En manifold kan redusere antall eksterne tilkoblinger sammenlignet med en krets som er satt sammen helt fra separate rør og beslag. Færre eksterne skjøter kan forenkle installasjonen og redusere potensielle lekkasjepunkter, selv om det faktiske resultatet avhenger av kretsoppsettet, tetningsdesign, monteringskvalitet og vedlikeholdspraksis. Innvendige passasjer må fortsatt utformes for å unngå unødvendige begrensninger, skarpe overganger og uegnede strømningsveier.
For en OEM-produsent er manifolden også et viktig grensesnitt mellom hydraulikkteknikk og utstyrspakking. Dens monteringshull, portorientering, generelle dimensjoner og ventilposisjoner må passe til den omkringliggende strukturen. Hvis blokken er for stor, kan den forstyrre andre komponenter. Hvis portene er plassert feil, kan slangeføring og servicetilgang bli vanskelig. Dette er praktiske designhensyn som bør løses før produksjon.
Hvordan støtter akkumulatorladeventiler hydrauliske systemer?
Hydrauliske akkumulatorer lagrer energi ved å holde trykksatt væske mot en komprimerbar gass eller en annen energilagringsmekanisme, avhengig av akkumulatordesignet. De kan bidra til å absorbere trykksvingninger, gi supplerende strømning under toppbehov, kompensere for lekkasje og opprettholde trykk i utvalgte kretser. En akkumulatorladeventil brukes i systemer som krever kontrollert lading og styring av akkumulatortrykk.
I anleggsmaskiner og industrielt utstyr kan akkumulatorrelaterte kretser støtte funksjoner som nødenergiforsyning, trykkstabilisering eller midlertidig peak-flow assistanse. Den nøyaktige rollen avhenger av kretsdesignet. Ladeventilen må være kompatibel med akkumulatorarrangementet, trykkkrav, portforbindelser og væskespesifikasjoner. En mismatch kan påvirke ladeadferd eller skape en usikker driftstilstand.
Viktige tekniske detaljer inkluderer:
- Nominell arbeidstrykk og maksimalt trykk tillatt av systemdesignet.
- Tilkoblingsdimensjoner og gjengestandarder for akkumulator og hydraulikkkrets.
- Innvendige boringsdimensjoner og tetningsgeometri.
- Materialkompatibilitet med hydraulikkvæsken og driftsmiljøet.
- Nødvendig respons og kontrollatferd som definert av utstyrskretsen.
- Krav til inspeksjon og testing av det ferdige ventilhuset eller sammenstillingen.
Difon publiserer et spesialtilpasset akkumulatorladeventiltilbud og beskriver produksjon fra råstøping til presisjonsbearbeiding. Produktinformasjonen sier også at utvalgte maskineringsoperasjoner kan oppnå dimensjonstoleranser ned til 0,005 mm og innvendige boringstoleranser ned til 0,002 mm. Disse tallene er påstander på produktsiden for den spesifiserte maskineringskonteksten, ikke universelle toleranser for hver ventil eller hver funksjon. Tegningen og inspeksjonsplanen skal identifisere hvilke dimensjoner som krever disse kontrollnivåene.
Hvorfor er en bremseproporsjonsventil viktig i mobilt utstyr?
Bremseytelse er en sikkerhetskritisk funksjon i mobile maskiner og kjøretøy. En bremseproporsjonsventil er designet for å styre hydraulisk trykkfordeling i en bremsekrets. Avhengig av systemarkitekturen kan det hende at trykkfordelingen må kontrolleres for å hjelpe til med å balansere bremsekreftene under forskjellige belastningsforhold. Den nøyaktige funksjonen og kalibreringen avhenger av kjøretøyets eller maskinens design og må følge gjeldende tekniske krav.
For en produsent må ventilhuset gi nøyaktige interne passasjer, pålitelige tetningsgrensesnitt og korrekt maskinerte tilkoblingsfunksjoner. Karosserimaterialet og produksjonsmetoden må være passende for spesifisert trykk og miljøforhold. Hvis en boring er utenfor toleranse eller en tetningsflate er skadet, kan det hende at ventilen ikke fungerer som tiltenkt. Maskineringskvalitet er derfor en del av den komplette sikkerhetsprosessen for bremsesystemet, sammen med ventildesign, kalibrering, testing og validering på kjøretøynivå.
Difon lister opp bremseproporsjonsventiler blant sine hydrauliske produktkategorier og beskriver bruken av støping og presisjons-CNC-bearbeiding for produksjon av hydraulisk ventilhus. Denne typen produksjonsrute er relevant der en komponent kombinerer et støpt eller formet emne med maskinerte passasjer, porter og funksjonelle overflater. Det valgte materialet, støpekvaliteten, bearbeidingsgodtgjørelsen og inspeksjonsmetoden bør alle defineres for det aktuelle designet.
Hvordan bør kjøpere sammenligne forskjellige hydrauliske deltyper?
Tabellen nedenfor oppsummerer rollen til flere komponentkategorier og de viktigste tekniske detaljene som kjøpere bør bekrefte. Den er ment som en valgguide, ikke en erstatning for utstyrsprodusentens spesifikasjoner for hydraulikkkretser.
| Komponentkategori | Hovedfunksjon | Typiske utstyrsapplikasjoner | Viktige spesifikasjonskontroller |
| Hydraulisk ventilblokk | Gir ventilmonteringsgrensesnitt og interne væskepassasjer | Anleggsmaskiner, landbruksmaskiner, industrisystemer | Portoppsett, boringsdimensjoner, monteringsegenskaper, trykkklassifisering, tetningsflater |
| Hydraulisk manifold | Kobler sammen flere hydrauliske funksjoner gjennom et integrert passasjenettverk | Automatiseringsutstyr, mobilt maskineri, kraftige hydrauliske systemer | Flytbanedesign, havnestandarder, passasjekryss, trykkfall, renslighet |
| Akkumulator ladeventil | Støtter kontrollert lading og trykkstyring i akkumulatorkretser | Anleggsutstyr, industriell automasjon, tunge maskiner | Trykkkrav, boringstoleranser, koblingsdetaljer, tetningsgeometri |
| Bremsedoseringsventil | Styrer hydraulisk trykkfordeling innenfor en spesifisert bremsekrets | Mobilt utstyr og kjøretøys bremsesystemer | Ventilhusnøyaktighet, trykkkrav, tetning, kalibrering og systemvalidering |
| Hydrauliske motorkomponenter | Støtt konvertering av hydraulisk energi til roterende mekanisk effekt | Industrielle drivverk, landbruksmaskiner, mobilt utstyr | Materiale, maskineringsgrensesnitt, akselgeometri, lager og tetningskrav |
Den høyre delen er den som samsvarer med den faktiske kretsen, ikke nødvendigvis den med den mest forseggjorte beskrivelsen eller den minste oppgitte toleransen. En hydraulisk blokk for en lavstrøms hjelpefunksjon kan ha andre designprioriteter enn en høystrømsmanifold som betjener flere aktuatorer. Tilsvarende krever en bremserelatert ventil sikkerhets- og valideringshensyn som ikke bør erstattes av vanlig dimensjonell inspeksjon alene.
Vår tekniske gjennomgang vurderer tiltenkt funksjon, havnearrangement, materialkrav og kritiske dimensjoner før en produksjonsrute bekreftes. For tilpassede bestillinger hjelper tegninger og prøver å etablere forholdet mellom den maskinerte komponenten og utstyrssammenstillingen. Dette er spesielt nyttig når en del må erstatte en eksisterende komponent eller passe innenfor et begrenset installasjonsrom.
Hvilke produksjons- og kvalitetskrav bestemmer påliteligheten av hydrauliske komponenter?
Hydrauliske komponenters pålitelighet bygges gjennom en rekke produksjonsbeslutninger. Materialvalg etablerer startegenskapene til delen, maskinering skaper dens funksjonelle geometri, overflatebehandling beskytter eller modifiserer overflaten, og inspeksjon sjekker om den ferdige komponenten oppfyller tegningen. For deler som inneholder indre væskepassasjer er renslighet like viktig fordi selv små bearbeidingsrester kan påvirke følsomme hydrauliske elementer.
Hvilke materialer brukes til forskjellige hydrauliske applikasjoner?
Materialvalg bør gjenspeile trykkkrav, mekanisk belastning, korrosjonseksponering, vektmål, bearbeidbarhet og kompatibilitet med hydraulikkvæsken. Det er ikke noe enkelt materiale som er best for hvert ventilhus eller manifold. Den valgte karakteren må også være egnet for produksjonsprosessen, inkludert støping, boring, fresing, dreiing, varmebehandling og overflatebehandling.
Vanlige materialgrupper inkluderer:
- Karbonstål:Ofte valgt for generelle hydrauliske deler hvor styrke, bearbeidbarhet og kostnad må balanseres. Den spesifikke karakteren bør tilpasses de nødvendige mekaniske egenskapene og serviceforholdene.
- Legert stål:Brukes der det kreves høyere styrke, slitestyrke eller spesifikke varmebehandlingsegenskaper. Materialkvalitet og varmebehandlingstilstand bør bekreftes mot designet.
- Støpejern:Brukes til visse ventilhus og hydraulikkblokker fordi støping kan skape en praktisk nesten nettform før maskinering. Støpekvalitet og innvendig soliditet er viktig for trykkholdige applikasjoner.
- Rustfritt stål:Vurderes der korrosjonsmotstand er en prioritet, selv om karakteren må velges i henhold til væsken og omgivelsene.
- Aluminiumslegeringer:Nyttig der det er viktig å redusere komponentvekten, inkludert utvalgte mobilutstyrsapplikasjoner. Styrke, gjengedesign, sliteflater og trykkkrav må kontrolleres nøye.
- Titanlegeringer:Kan vurderes for spesialiserte applikasjoner som krever en spesiell styrke-til-vekt- eller korrosjonsbestandighetsprofil, med forbehold om kostnads- og maskineringsbetraktninger.
Materiallisten publisert for Difons hydrauliske maskineringstjenester inkluderer karbonstål, legert stål, rustfritt stål, aluminiumslegeringer, støpejern og titanlegeringsalternativer på tvers av produktinformasjonen. Tilgjengelighet og egnethet avhenger av den spesifikke komponenten, tegningen og ordrekravene. Et materiale bør ikke velges bare fordi det vises i en generell evneliste; eksakt karakter, varmebehandlingstilstand og påkrevd sertifisering bør bekreftes for prosjektet.
Hvordan påvirker CNC-maskinering og dyphullsboring væskeytelsen?
Hydrauliske ventilhus og manifolder inneholder ofte komplekse indre passasjer som forbinder porter plassert på forskjellige sider av komponenten. CNC-fresing og -boring skaper disse funksjonene, mens dreiing og andre maskineringsoperasjoner produserer runde grensesnitt, gjenger, boringer og tetningsflater. Flerakset maskinering kan redusere gjentatte oppsett for komplekse geometrier og bidra til å opprettholde forholdet mellom ulike funksjoner.
Dyphullsboring er spesielt viktig når et design krever en lang intern passasje. Boringen må følge den spesifiserte posisjonen og retningen samtidig som nødvendig diameter og overflatetilstand opprettholdes. Hvis hullet avviker for langt fra den tiltenkte banen, kan det nærme seg en annen passasje, redusere veggtykkelsen eller skape en uventet forbindelse. Inspeksjon av boringen og passende rengjøringsprosedyrer bidrar til å bekrefte at passasjen oppfyller tegningskravene.
Difons publiserte spesifikasjoner for hydraulisk maskinering inkluderer følgende prosessreferanser:
| Produksjonsprosess | Publisert teknisk informasjon | Relevante kvalitetskontroller |
| Dyphullsboring | Diameterområde 3–50 mm; dybde opptil 1000 mm; oppgitt retthet 0,1 mm pr 100 mm | Inspeksjon av boring, kontroller av overflateruhet, verifisering av passasje |
| Flerakset CNC-bearbeiding | Publisert toleranse ±0,005 mm; posisjonsnøyaktighet ±0,005 mm; overflatefinish Ra 0,2–0,8 μm | CMM-måling, prototypeinspeksjon, prosessovervåking |
| Port- og gjengebearbeiding | SAE, JIC, NPT og BSPP gjengestandarder er oppført | Gjengemålere, dimensjonskontroller, luft- eller trykktesting der spesifisert |
| Varmebehandling og overflateteknikk | Nitrering, hardforkromning og fosfatbelegg er oppført | Hardhetskontroller og verifisering av beleggtykkelse der det er aktuelt |
Disse er publiserte prosessspesifikasjoner og skal bare brukes der de samsvarer med den relevante delen og produksjonsruten. En generell toleranseerklæring betyr ikke at hver dimensjon på hvert hydraulisk produkt er maskinert til samme verdi. Tegningen skal identifisere kritiske egenskaper som ventilhulrom, borediametre, portposisjoner, tetningsflater og monteringsdatum. Inspeksjonsmetoder kan deretter velges for disse funksjonene.
Hvorfor er overflatefinish og renslighet avgjørende for forsegling?
Hydrauliske systemer er avhengige av tetningsgrensesnitt for å inneholde trykksatt væske. Avhengig av designet kan et ventilhus bruke O-ringer, metall-til-metall-kontakt, patrongrensesnitt, plugger eller andre tetningsarrangementer. Overflatetilstanden rundt disse funksjonene påvirker hvordan tetningen sitter og hvor godt den yter. Overdreven ruhet, riper, grader eller maskineringsmerker kan skape lekkasjebaner eller skade en tetning under installasjonen.
Krav til overflatefinish bør derfor spesifiseres for funksjonsområder i stedet for å brukes som én universell verdi for hele komponenten. En ikke-tetnende ytre overflate krever kanskje ikke samme finish som en presisjonsboring eller ventilmonteringsflate. Sliping, honing eller andre etterbehandlingsmetoder kan brukes der designet krever en kontrollert overflatetilstand. Den riktige prosessen avhenger av materiale, geometri, tetningstype og tegningskrav.
Renslighet er like viktig. Boring og fresing kan etterlate spon, grader, skjærevæske og fine partikler inne i passasjer. Hvis disse forurensningene forblir i den ferdige delen, kan de vandre inn i ventiler, pumper, sylindere eller andre følsomme komponenter. Kryssborede hull er spesielt viktige fordi det kan forbli grader der to passasjer krysser hverandre. Avgrading, spyling, tørking og beskyttet emballasje bør inkluderes i produksjonsplanen der applikasjonen krever det.
Overflatebehandlinger som nitrering, hardforkromning, fosfatbelegg, svart oksid eller andre spesifiserte overflatebehandlinger kan brukes for å oppfylle spesielle krav. De er ikke utskiftbare. Noen behandlinger forbedrer overflatens hardhet eller slitasjeadferd, mens andre gir korrosjonsbeskyttelse eller endrer friksjonsegenskaper. Den valgte prosessen må være kompatibel med grunnmaterialet, dimensjonstoleranser, tetningsflater og driftsvæske. Enhver beleggtykkelse som påvirker et tilpasset grensesnitt bør vurderes under planlegging av maskineringsgodtgjørelse.
Hvordan bør ferdige deler inspiseres før levering?
Inspeksjon bør knyttes til komponenttegningen og risikoene forbundet med dens funksjon. En visuell sjekk alene er ikke nok for en presisjonshydraulikk del som inneholder interne passasjer og tetningsgrensesnitt. Dimensjonsinspeksjon, gjengeverifisering, overflatesjekker, renslighetsvurdering og trykkrelaterte tester kan alle være nødvendig avhengig av produktspesifikasjonen.
En praktisk inspeksjonsplan kan inneholde følgende kontroller:
- Materialbekreftelse:Bekreft den bestilte materialkvaliteten og eventuelle spesifiserte varmebehandlingsforhold ved å bruke nødvendig leverandørdokumentasjon.
- Dimensjonell inspeksjon:Mål kritiske boringer, portplasseringer, monteringsflater, gjengefunksjoner og datumforhold.
- Geometrisk inspeksjon:Kontroller posisjonsnøyaktighet, perpendikularitet, flathet og andre geometriske toleranser der det er spesifisert.
- Overflateinspeksjon:Undersøk tetningsflater, boringer og ytre overflater for riper, grader, korrosjon eller maskineringsfeil.
- Trådinspeksjon:Bruk passende målere for å verifisere gjengeform og -størrelse mot spesifisert tilkoblingsstandard.
- Renslighetsbekreftelse:Kontroller at passasjene er fri for flis, løse partikler og uakseptable prosessrester.
- Funksjons- eller trykktesting:Utfør tester der det kreves av deltegningen, kundespesifikasjonen eller gjeldende valideringsprosedyre.
Difons publiserte produksjonsinformasjon identifiserer utstyr som en koordinatmåler, profilprojektor, hardhetstester og overflateruhetstester. Siden for hydraulisk maskinering beskriver også CMM-verifisering, gjengemålerinspeksjon, lufttrykkstesting, strømningstesting og trykktesting som relevante kvalitetssikringsmetoder. De nøyaktige kontrollene som kreves for en ordre bør avtales på forhånd, inkludert prøvetakingsfrekvens, akseptkriterier og dokumentasjon.
Vår fabrikk behandler kritiske dimensjoner og innvendig renslighet som tilknyttede kvalitetskrav. En boring kan møte sin diametertoleranse, men fortsatt kreve ytterligere kontroller for overflatetilstand, retthet eller renhet. Tilsvarende kan en gjenget port bestå en gjengemålerinspeksjon mens den fortsatt trenger bekreftelse på tetningsgrensesnittet. Inspeksjonsplanen skal gjenspeile hvordan delen vil fungere etter installasjon.
Hvilken informasjon bør OEM-kjøpere gi for en tilpasset bestilling?
Nøyaktig inputinformasjon reduserer usikkerhet under tilbud og produksjon. Kjøpere bør oppgi en gjeldende 2D-tegning, 3D-modell, fysisk prøve eller en kombinasjon av disse der dette er tilgjengelig. Dokumentene skal identifisere materiale, dimensjoner, toleranser, portstandarder, overflatebehandling og eventuelle funksjonstestkrav. Dersom en komponent er ment å erstatte en eksisterende del, bør kjøper også avklare om designet er en eksakt erstatning eller om modifikasjoner er tillatt.
Før du bekrefter en bestilling, er det nyttig å fastslå:
- Utstyrstype og funksjonen som utføres av komponenten.
- Arbeidstrykk, maksimalt spesifisert trykk og forventede strømningsforhold.
- Hydraulikkvæsketype og driftstemperaturområde.
- Materialkvalitet og eventuelle varmebehandlingskrav.
- Portgjengestandarder, boringsdimensjoner og tetningsarrangementer.
- Kritiske dimensjonale og geometriske toleranser.
- Overflatebehandling, beleggtykkelse og områder som må forbli ubehandlet.
- Nødvendige inspeksjonsrapporter, trykktester og sporbarhetsdokumenter.
- Bestillingsmengde, prototypekrav, emballasje og leveringsforventninger.
For tilpassede deler bør tilbudet skille mellom standard maskineringsevne og prosjektspesifikke ytelseskrav. En oppgitt dimensjonstoleranse etablerer ikke automatisk en komponents trykkklassifisering, utmattelseslevetid eller egnethet for et komplett hydraulisk system. Disse egenskapene avhenger av materialegenskaper, veggtykkelse, designberegninger, produksjonskvalitet og validering under de tiltenkte driftsforholdene.
Qingdao Difon Machinery Co., Ltd. tilbyr OEM og ODM maskineringstjenester og lister opp hydrauliske ventilblokker, akkumulatorladeventiler, bremseproporsjonsventiler og manifoldrelaterte produkter innenfor sitt hydrauliske produktspekter. Dens bredere produksjonsressurser inkluderer CNC-maskinering og inspeksjonsutstyr som brukes til presisjonsmetallkomponenter. Kjøpere kan bruke tegningsgjennomgangsstadiet for å bekrefte hvilke maskineringsoperasjoner, materialer, overflatebehandlinger og inspeksjonsposter som er passende for den aktuelle bestillingen.
Konklusjon
Hydrauliske komponenter er avgjørende fordi de styrer væskedistribusjon, trykkkontroll, energilagring og mekanisk bevegelse på tvers av industrielt og mobilt utstyr. Ventilblokker og manifolder organiserer komplekse hydrauliske kretser, akkumulatorladeventiler støtter trykkstyring, og bremseproporsjonsventiler utfører viktige funksjoner i utpekte bremsesystemer. Deres pålitelighet avhenger av riktig design, egnede materialer, presisjonsbearbeiding, effektiv tetning, rene indre passasjer og inspeksjon mot de faktiske brukskravene.
For OEM-produsenter og utstyrsingeniører begynner valg av riktig komponent med en klar forståelse av den hydrauliske kretsen og delens driftsforhold. Qingdao Difon Machinery Co., Ltd. tar imot henvendelser om tilpassede hydrauliske ventilblokker, manifoldlegemer, akkumulatorladeventiler, bremseproporsjonsventiler og relaterte presisjonsmaskinerte deler.Kontakt teamet vårtmed dine tegninger, materialkrav og tekniske spesifikasjoner for å diskutere en passende produksjons- og inspeksjonsplan for ditt neste industrielle eller mobile utstyrsprosjekt.
Ofte stilte spørsmål
1. Hva er forskjellen mellom en hydraulisk ventilblokk og en hydraulisk manifold?
En hydraulisk ventilblokk gir vanligvis monteringsgrensesnittene og interne passasjer som kreves for å installere og koble til hydrauliske ventiler, mens en manifold er et integrert væskefordelingslegeme designet for å koble sammen flere deler av en hydraulisk krets. Begrepene kan overlappe i industribruk, men den faktiske utformingen, portarrangementet, ventilgrensesnittene og kretsfunksjonen bestemmer komponentens rolle i et bestemt system.
2. Hvordan påvirker maskineringsnøyaktigheten ytelsen til det hydrauliske ventilhuset?
Maskineringsnøyaktighet påvirker boringsdimensjoner, ventiljustering, portplassering, gjengetilpasning og tetningsgrensesnitt. Hvis en kritisk funksjon er utenfor dens spesifiserte toleranse, kan resultatet inkludere monteringsproblemer, begrenset strømning, intern lekkasje eller inkonsekvent ventildrift. Nøyaktigheten må vurderes opp mot tegningen og funksjonskravene, med passende målemetoder valgt for hver kritisk funksjon.
3. Hvilke materialer velges vanligvis for hydrauliske ventilblokker og manifolder?
Vanlige materialalternativer inkluderer karbonstål, legert stål, støpejern, rustfritt stål og aluminiumslegeringer. Karbon- og legeringsstål vurderes der styrke og mekaniske egenskaper er viktige, støpejern brukes til passende støpte ventilhus, rustfritt stål kan velges for korrosjonsfølsomme miljøer, og aluminiumslegeringer kan redusere vekten i utvalgte mobile applikasjoner. Den nøyaktige karakteren må bekreftes mot trykk, væskekompatibilitet, temperatur, maskinering og designkrav.
4. Hvorfor er innvendig renslighet viktig etter bearbeiding av hydrauliske deler?
Maskinering kan etterlate metallspon, grader, slipende partikler og skjærevæskerester inne i borede passasjer og gjengede porter. Hvis disse forurensningene kommer inn i en hydraulisk krets, kan de forstyrre ventildriften, skade tettsittende overflater, akselerere slitasje eller blokkere små strømningsbaner. Avgrading, spyling, tørking, inspeksjon og beskyttet emballasje bidrar til å redusere forurensningsrisikoen før installasjon.
5. Hvilken informasjon bør kjøpere gi når de ber om et tilbud på tilpassede hydrauliske deler?
Kjøpere bør oppgi en gjeldende tegning eller 3D-modell, materialkvalitet, dimensjoner, kritiske toleranser, port- og gjengestandarder, arbeidstrykk, hydraulikkvæske, driftstemperatur, overflatebehandling og nødvendige inspeksjons- eller testkriterier. Utstyrsapplikasjon, bestillingsmengde, prototypebehov og emballasjekrav er også nyttige. Fullstendig informasjon lar produsenten vurdere prosessens gjennomførbarhet, identifisere kritiske funksjoner og utarbeide et tilbud basert på de faktiske komponentkravene.