- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvorfor gratefri maskinering er kritisk i hydrauliske systemer
Hydrauliske systemer svikter stille. En grad bryter løs inne i en ventilblokk, går inn i væskekretsen og begynner å gjøre skade - på tetninger, åpninger, spoler - lenge før noe dukker opp på en måler. Når det er et symptom, er årsaken for lengst borte.
Vi bearbeider hydrauliske komponenter for romfart, bilindustri, olje og gass og industrielle applikasjoner. Gradkontroll er noe vi har måttet få riktig.
Hvor burrs kommer fra
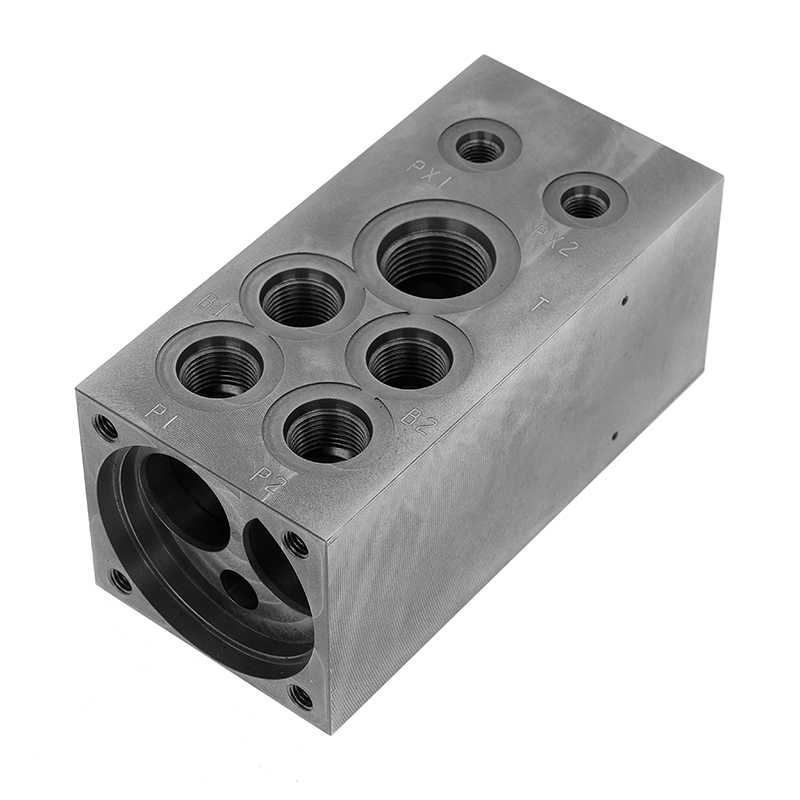
Hver kryssboret passasje i en hydraulisk ventilblokk skaper et skjæringspunkt der et skjæreverktøy kommer ut gjennom et allerede maskinert hull. Det utgangspunktet er der det dannes grader. En typisk ventilblokk har dusinvis av disse - portinnganger, interne kanaler, tetningssporkanter, gjengede forbindelser. De samme egenskapene som gjør at delen fungerer, er de som gjør avgrading vanskelig.
Manuell børsting når dem ikke. Vibrerende etterbehandling gjør det heller ikke. De fleste av disse borestedene er dypt inne i delen, ute av syne og utenfor rekkevidde fra utsiden.
Hva burrs faktisk gjør inne i en hydraulisk krets
Under trykk kommer løst festede grader fri og beveger seg med væsken. De presser partikkeltellingen forbi ISO 4406-grensene, skårer tetningsleppene under montering og blokkerer delvis kontrollåpninger – endrer det effektive strømningsområdet på måter som endrer ventilens oppførsel. Det siste er spesielt vanskelig å fange fordi det viser seg som et tuningproblem, ikke et forurensningsproblem.
I bremsesystemer, flykontrollaktuatorer og høytrykksenergisektorventiler går konsekvensene av å gjøre feil utover en reparasjonsregning.
Hvordan vi maskinerer for å forhindre det
Vi behandler ikke avgrading som et oppryddingstrinn. Målet er å ikke lage grader som trenger å ryddes opp i utgangspunktet - og der de dannes, for å løse dem før delen forlater oppsettet.
Våre femaksede CNC-sentre lar oss kontrollere tilnærmingsvinkelen ved kryssborede skjæringer, noe som direkte påvirker gradstørrelse og vedheft ved utgangspunktet. Tilhydrauliske ventilblokkeroghydrauliske manifoldlegemer, verktøybanesekvensering håndterer intern skjæringsopprydding i samme program – ingen sekundær operasjon, ingen tilgangsproblem.
Innvendige passasjeavslutninger løper til Ra ≤ 0,8μm. Før noe sendes, går den gjennom CMM-inspeksjon og heliumlekkasjetesting ved 1,5× arbeidstrykk.
Spørsmål verdt å stille før du henter
Hvis gradkontroll er viktig for applikasjonen din, spør leverandøren din hvordan interne kryss er avgradet – og hvordan det bekreftes. "Vi inspiserer for grader" er et annet svar enn "vi kontrollerer prosessen slik at de ikke dannes." Skillet er viktig i feltet.
Bla gjennom vårhydrauliske komponentereller ta kontakt med ingeniørteamet vårt for å snakke med deg